


Întreabă un atelier care îndoaie o bară izolată ce le consumă bugetul de resturi și răspunsul este rareori crăpături. Este umflătura — o bășică care se ridică pe interiorul cotiturii, exact acolo unde stratul nu are unde să meargă. Oricine folosește o bară din PVC, PA12 sau bandă de mică pe unMașină de îndoire a barelor colectivea văzut-o. Această umflătură acoperită care îndoaie bara colectoare pare ceva cu care trebuie să trăiești. Nu este. Proeminența poate fi prezisă, limitată de geometrie și finalizată cu o etapă controlată de încălzire când încă se vede.

De ce se formează umflătura
Când o bară se îndoaie, cuprul curge spre interiorul razei. Cuprul compactează fericit. Stratul nu: PVC, PA12 și banda de mică nu pot comprima, astfel că cuprul deplasat împinge izolația spre exterior și se formează o bășică pe fața interioară a curbei.
Trei factori determină cât de mare devine:
- Raza interioară.Cu cât raza este mai strânsă, cu atât cuprul este mai mult deplasat pe milimetru de lungime a barei.
- Rigiditatea și aderența stratului.PVC-ul prost lipit se umflă mai liber decât o bandă de mica bine lipită.
- Temperatura barei.Barele reci concentrează deplasarea într-un singur punct; bare calde îl întind pe strat.

Numerele pentru care lucrăm
La bara de PVC cu mică, standardul nostru de producție este o umflătură de1,6 mm cu o singură față pe curbe plateși1,5 mm pe curbe verticale. Toleranța industrială frecvent citată este de 4 mm în total pe ambele părți, astfel încât aceste valori lasă o marjă reală pentru potrivirea asamblării clientului.
Geometria care te duce acolo este aceeași regulă pe care o aplicăm la fiecareMașină de îndoire a barelor colective: menține raza interioară launu înmulțit cu lățimea bareipe curbe plate, și1 înmulțit cu grosimea bareipe curbe verticale. Respectă raza și cuprul deplasat se răspândește de-a lungul barei în loc să ridice stratul într-un punct.
Reparația în patru pași când încă apare o umflătură
Chiar și cu geometrie corectă, loturile vin cu aderență mai slabă decât specificația specificată sau un desen client forțează un perimetru strâns. Iată secvența de rework pe care o rulăm, în ordine:
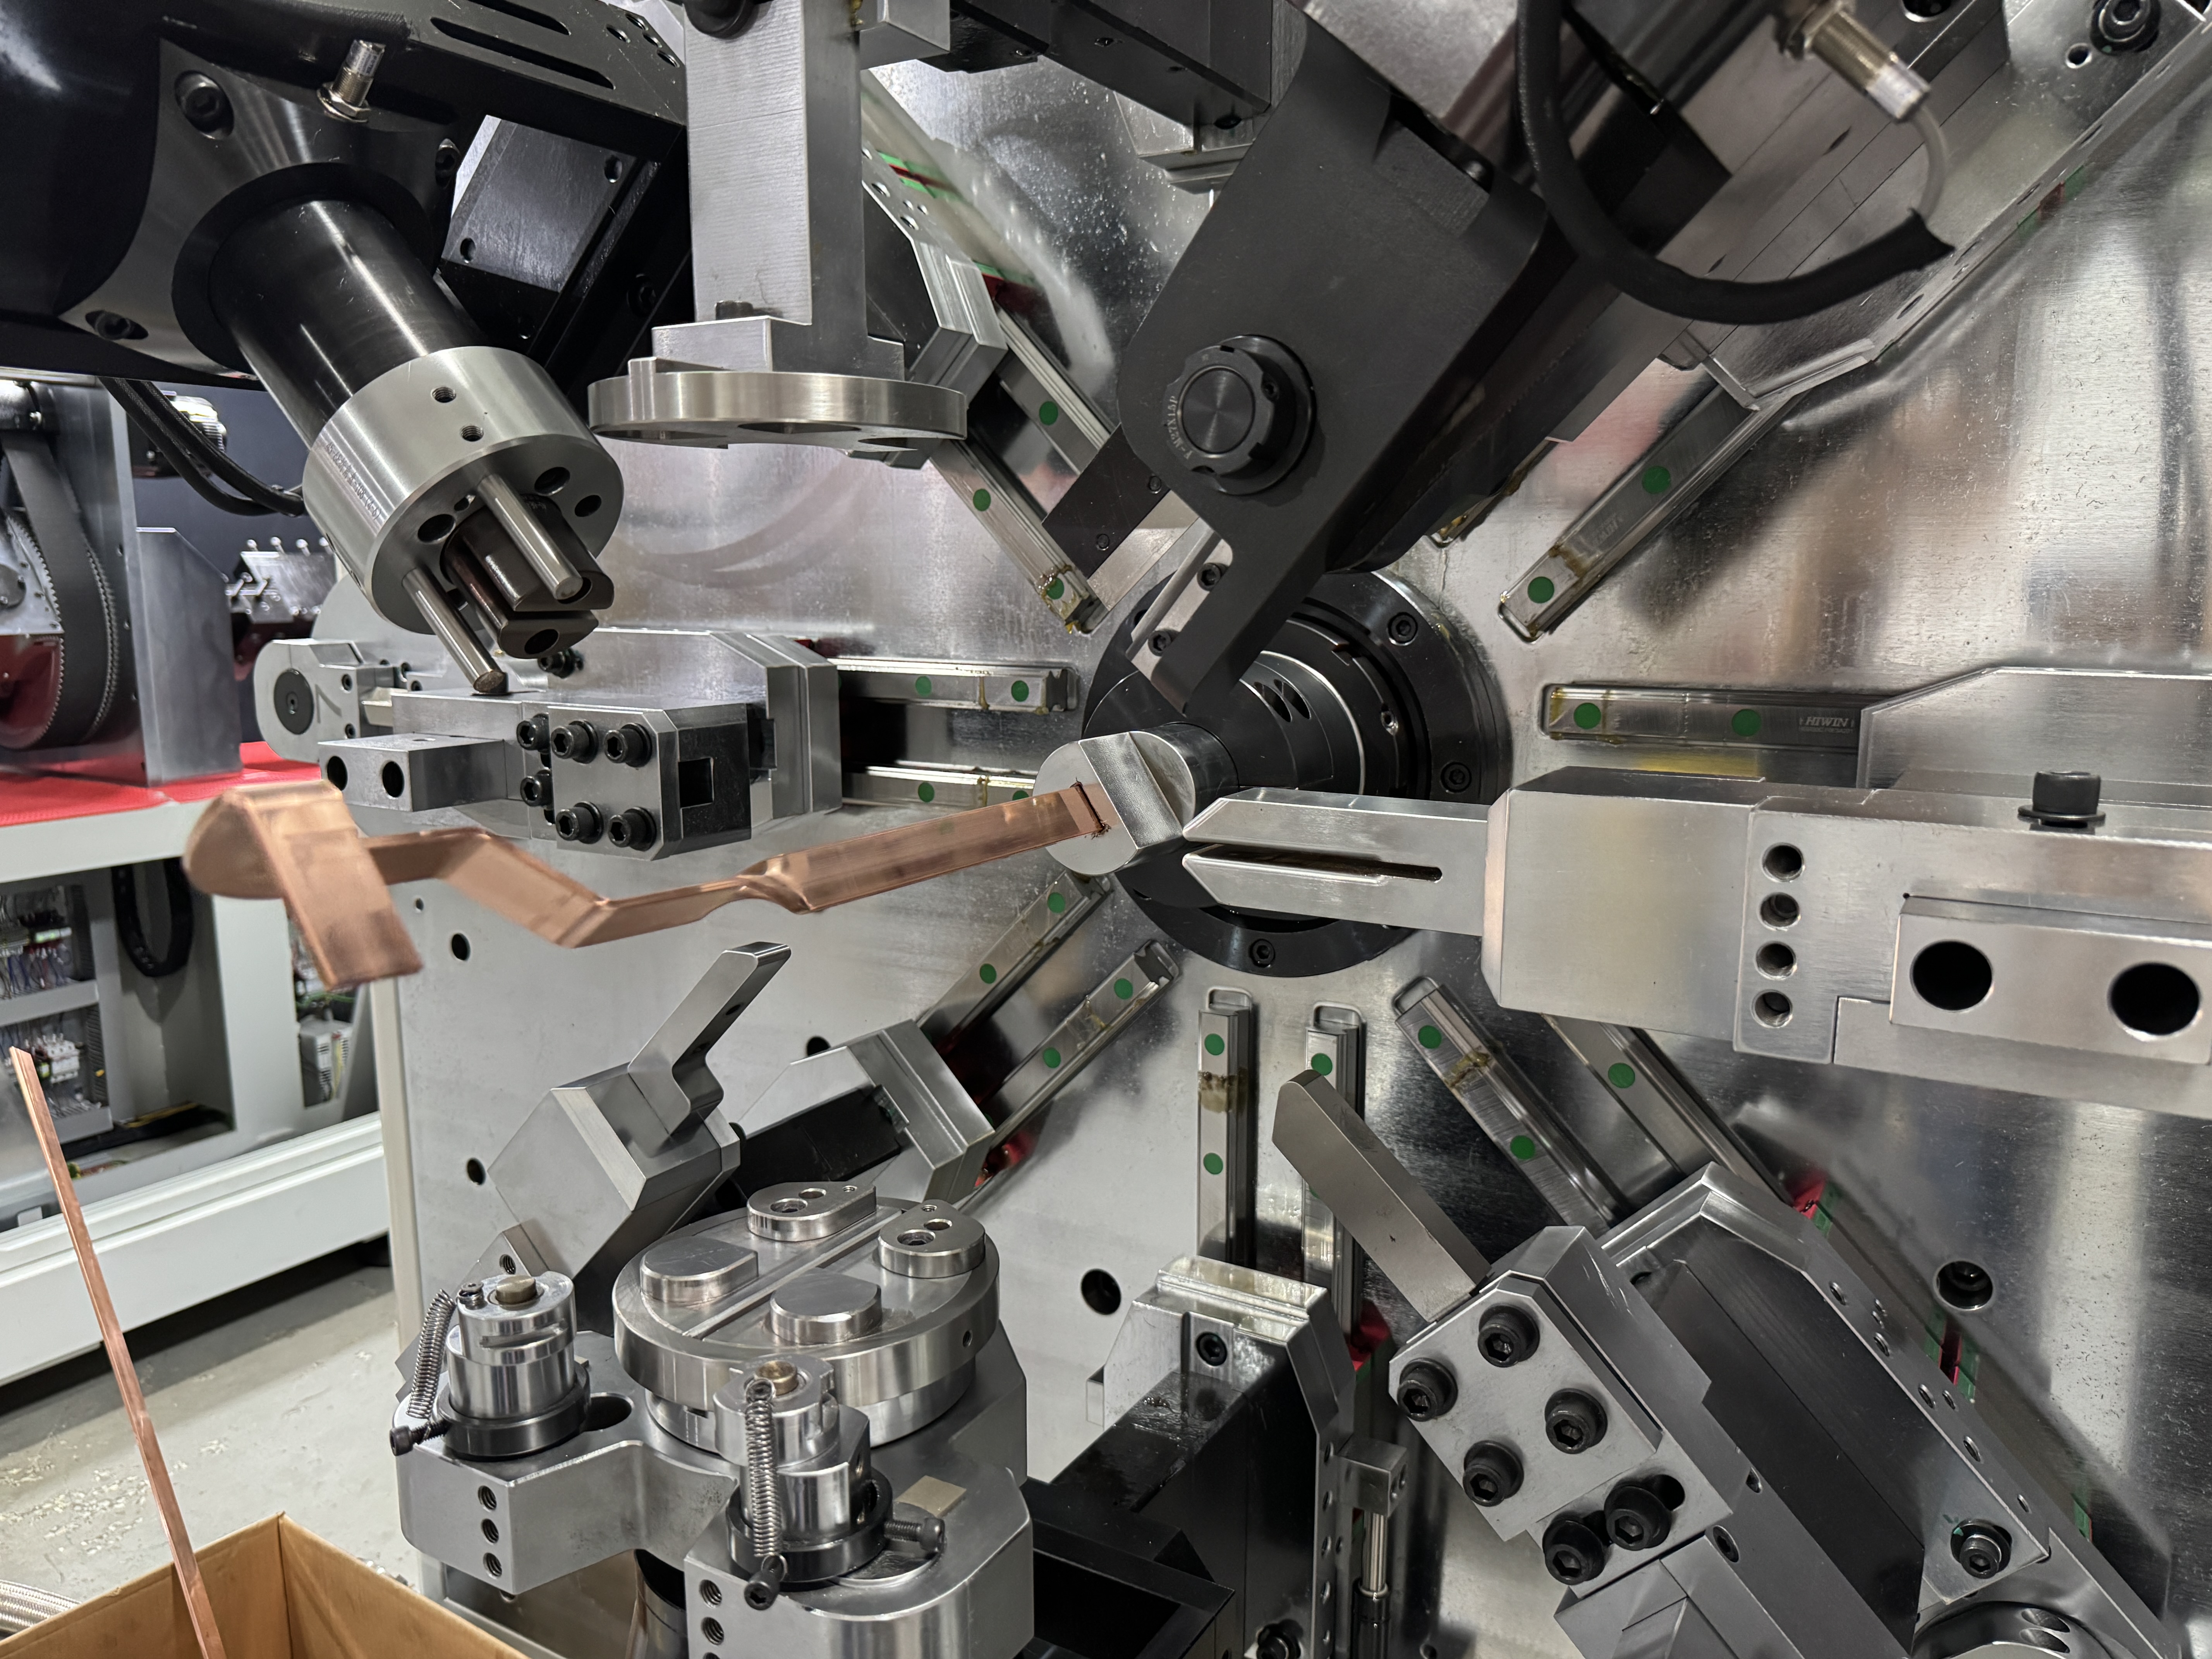
Pasul 1 — Protejează bara la intrare.Alimentarea pe șenilă cu contact complet împiedică deteriorarea prealabilă a stratului. O bară care ajunge la curbă cu wheel flats se va umfla și mai tare și se va rupe în timpul refecționării. BL-TP-45-6EL, un model cu 13 axeMașină de îndoire a barelor colectiveDedicată barei din bandă de mică de până la 50 mm lățime și 7 mm grosime, această șină este asociată cu o alimentare auxiliară și un îndreptător — bara este purtată, nu trasă.
Pasul 2 — Preîncălzește la cotitură.Pe unMașină de îndoire a barelor colectiveEchipată cu o unitate de înaltă frecvență la priză, bara este încălzită chiar înainte de formare. Căldura face stratul elastic, astfel încât să se întindă în jurul deplasării în loc să se ridice brusc. În cazul PVC-ului lipit slab, acest pas singur elimină o mare parte din problema bulbului.
Pasul 3 — Fixează proeminența cu cleme plată.Pentru piesele care încă prezintă umflătură, o șansă din inox trece peste umflătură și este ținută cu clești de blocare. Șama distribuie presiunea astfel încât stratul să fie apăsat, nu perforat, pe măsură ce se aplatizează înapoi pe cupru.
Pasul 4 — Cuptorul tunel, apoi răcește.Partea cu clemă trece printr-un cuptor tunel la100–130 °C timp de una-două minute, apoi la răcirea ventilatorului. Stratul recurge pe cupru pe măsură ce se încălzește și se fixează neted pe măsură ce se răcește. O refacere corectă a barei colectoare cu cuptor tunel lasă zona reparată vizibil plată, iar piesa trece testarea izolației.
Ordinea contează. Dacă încălzești fără shim, sau prinzi clema fără căldură, schimbi o umflătură pe o bucată decojită.
Oprește umflătura înainte să se formeze
Pasul cuptorului funcționează, dar este muncă — iar munca se acumulează pe parcursul unei schimbări. Ordinea economică a operațiunilor:
| Prioritate | Acțiune | Efect |
| 1 | Raza interioară ≥ 1× lățime (plată) / ≥ 1× grosime (verticală) | Previne majoritatea umflăturilor |
| 2 | Alimentare cu urmărire, contact cu înfășurare completă | Fără pre-deteriorare, priză uniformă |
| 3 | Preîncălzire de înaltă frecvență la cotitură | Strat elastic, umflătură mai mică |
| 4 | Șir din inox + cuptor tunel, 100–130 °C | Recuperează restul |
Atelierele care folosesc prioritățile 1–3 ca standard rareori au nevoie de prioritate 4 mai mult decât ocazional. Pe o configurație corectăMașină de îndoire a barelor colective, repararea bulbului este în mare parte proiectată în, nu reparată ulterior.
Citește-ți propriile respingeri
Sortează respingerile din această săptămână după modul de eșec, iar fiecare tipar indică propriul pas lipsă. Doar umflături — raza este prea strânsă pentru bara asta. Umflare cu albire — bara a sosit rece sau preîncălzirea a fost sărită. Decojirea lângă curbure — stratul a fost deteriorat la intrare, așa că verifică mai întâi calea de alimentare. Tiparul de eșec îți spune ce pas lipsește linia ta înainte să cheltuiești un ban pe refacerea uneltelor.
Trimite-ne desenul tău
O umflătură este o problemă de proces, nu o proprietate a barei izolate. Trimite-i lui BELAN specificația barei și desenul cu raza cea mai strânsă. Vom rula secvența completă peMașină de îndoire a barelor colective, măsoară umflătura de pe piesele finite și returnează-le cu parametrii procesului. BELAN Machinery, furnizorul tău expert de soluții de formare a sârmei pentru automobile.

