


O bară crăpată este de obicei pusă pe seama mașinii care a îndoit-o. Când tai o parte crăpată și mă uit la fața de fractură, însă, de nouă ori din zece crăpătura a fost decisă înainte ca bara să ajungă la capul de îndoire — în temperarea materialului, direcția de rulare sau bava lăsată de treapta de tăiere în amonte. Un Bine construitMașină de îndoire a barelor colectiverepetă un unghi de 90° cu o precizie de ±0,2°, astfel încât atunci când apar fisuri pe un lot, controlul unghiului este aproape niciodată cauza. Iată cum separ problemele materiale de cele de așezare pe podea.

Patru cauze în amonte le verific mai întâi
Raza este prea strânsă pentru temperament
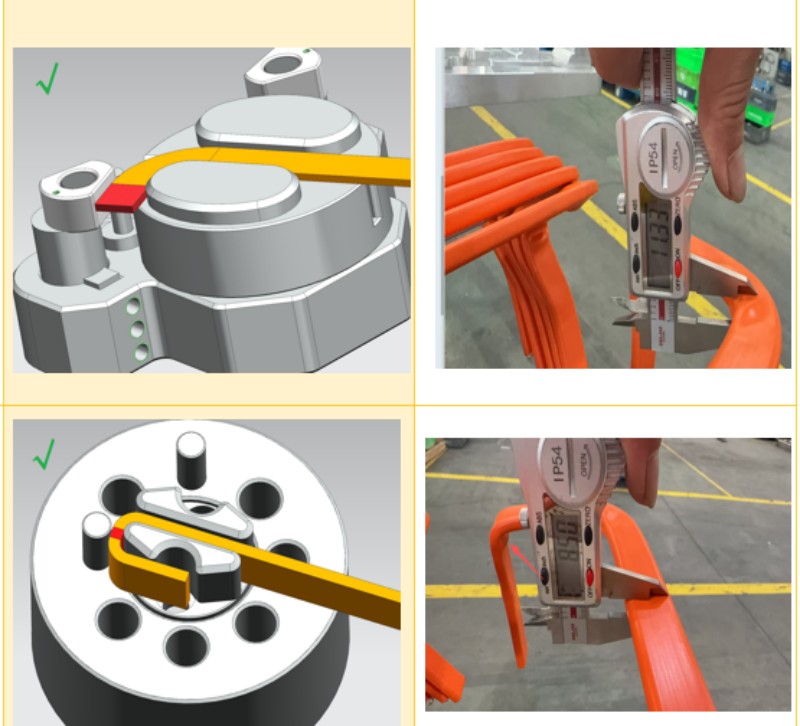
Bara colectoare de cupru pare moale, dar majoritatea ajunge pe jumătate tare, iar fiecare temperare are un rază minimă de rezistență. ARaza de curbă a barei colectoare din cupruAsta funcționează pentru bara recoasă care poate rupe o bară semi-tare de aceeași mărime. Obiceiul meu este să încep cu o rază interioară egală cu grosimea materialului și să o cresc până când crăpătura dispare, în loc să suspectez mai întâi mașina. Bara acoperită are reguli mai stricte pe podea noastră: la curbele plate raza interioară rămâne la o dată lățimea barei (marjă de umflare de 1,6mm pe parte), iar la curbe verticale de o dată mai grosime (1,5mm pe parte). Cuprul gol tolerează raze mai strânse, dar disciplina fibrei și muchiile se aplică în continuare.
Linia de curbură merge odată cu fibra
Când linia de îndoire merge paralel cu direcția de rulare, limitele fibrei ajung chiar pe partea de tensiune a cotiturii, iar fisura este lungă și dreaptă. Dacă te îndoi peste fir, fața fracturii devine tocită și fibroasă — un mod de cedare mult mai sigur. Dacă crăpăturile apar și dispar într-un singur lot, linia de nivelare sau modul în care operatorii încarcă barele în magazie este de obicei motivul. Bara tăiată la lungime trebuie stivuită într-o singură orientare și marcată.
Marginea tăiată preia crăpătura

Exteriorul cotiturii este în tensiune. O bavă sau o micro-crăpătură cauzată de forfecare sau tăiere stă exact pe acea suprafață, iar fisura începe la vârful bavării. Dacă fisura începe constant pe o margine a liniei de curbă, suspectează mai întâi marginea tăiată. Deburbare înainte de a îndoi; Marginile tăiate cu laser se comportă vizibil mai bine decât cele tăiate.
Temperări mixte într-un singur lot
Furnizorii schimbă loturi de topire și programele de recoacere se deplasează. Același desen poate crăpa unele bare și poate transmite altele din aceeași livrare. Nicio ajustare mecanică nu rezolvă asta — cere furnizorului un certificat de temperare și pune în carantină parcul suspect.
O secvență de triaj de 20 de minute
Rulează-le în ordine, schimbând câte o variabilă odată. Mai întâi, citește fața fracturii: granulele strălucitoare și grosiere indică un radius strâns; Textura ternă și fibroasă indică direcția fibrei sau temperamentul. În al doilea rând, îndoaie o decupare confirmată-recoace. În al treilea rând, rotește bara cu 90° și îndoaie din nou. În al patrulea rând, încetinește viteza de îndoire. În al cincilea rând, mărește raza cu un pas. Orice pas face ca fisura să dispară indică cauza principală.
Ce poate repara mașina și ce nu poate
În interiorul unei ferestre de proces sonor, mașina își câștigă existența. Cele opt brațe de îndoire pe segmentarea noastră pe 16 axeMașină de îndoire a barelor colective(TP-DL-45-6E, 12–45 mm lățime × 2–6 mm grosime) lucrează în secvență, reduc viteza de îndoire înainte de o rază strânsă, menține ±0,1° la curbe plate și ±0,2° la cotituri verticale și reproduce un parametru dovedit setat în același mod de zece mii de ori. Secțiunile mai groase — 15–60 mm lățime × 2–8 mm grosime — ajung la cadrul de 6000 kg al TP-DL-60-8EMașină de îndoire a barelor colective, unde suportul mai rigid contează cel mai mult pe bara grea. Ce nicio mașină nu poate repara: temperarea greșită, o direcție aleatorie de rulare sau o bavă lăsată pe margine. Acestea aparțin părții materiale.
Tabelul de diagnosticare rapidă
Înainte de a atinge orice setare peMașină de îndoire a barelor colective, potrivește ceea ce vezi cu acest tabel:
| Simptom pe piesă | Cauza cea mai probabilă | Prima mișcare |
| Crăpătura începe la marginea exterioară a curbei, fiind luminoasă și cu granulație grosieră | Raza este prea strânsă pentru temperament | Mărește raza |
| Crăpătura se întinde de-a lungul liniei de curbă, începând de la o margine | Bavră sau micro-crăpătură pe muchia tăiată | Deburați înainte de a îndoi |
| Unele bare se sparg, altele nu, același lot | Direcția granulelor sau temperare mixtă | Standardizarea orientării barei; Cer certificat de temperare |
| Suprafața de coajă de portocală, apoi fractură | Rază mică în raport cu grosime, suprasolicitare | Mărește raza, încetinește curba |
| Aceleași crăpături de poziție la fiecare bară | Deteriorarea de la scule sau față a clemei | Inspectează fața matriței și clemele |
Regulile de rază sunt păstrate, nu reglate

Logica economică pentru podeaua noastră este simplă: fixăm regulile razei, pasul de debavare și orientarea barei în foaia de proces, apoi lăsămMașină de îndoire a barelor colectiveRepetabilitate a mânerului — Precizia de alimentare de ±0,1 mm peste 300 mm și ±0,2° pe unghi înseamnă că o configurație validată rămâne valabilă pe toată durata traseului. Fiecare plângere legată de crăpături la cotitura barei de protecție s-a întors la partea materialului sau la foaia de proces, niciodată la un servo care a ieșit din specificații. Acuratețea avansului, acuratețea unghiului și o perioadă de anduranță de 100.000 de cicluri înainte de livrare sunt acolo pentru a menține acest lucru.
Dacă o fisură te blochează, trimite-ne desenul plus o fotografie a feței fracturate, cu lățimea, grosimea, temperarea și raza indicate, și îți vom spune clar dacă să schimbi setările sau materialul. DreaptaMașină de îndoire a barelor colectiveConfigurația dă roade doar când bara care intră în ea este constantă. BELAN Machinery, furnizorul tău expert de soluții de formare a sârmei pentru automobile.


