


Toamna trecută, un furnizor de conectori a trimis un pachet de desen și a întrebat dacă există unMașină de îndoire a barelor colectivear putea conduce familia de bar. Am trimis înapoi un layout pentru nouăsprezece aparate. Au crezut că am deschis atașamentul greșit. Acea celulă eliberează acum o bară terminată la fiecare 75-85 de secunde, iar bender-ul despre care au întrebat prima dată este o stație în interiorul ei.

Începe cu numărătoarea de bare săptămânală, nu cu aparatul
Majoritatea atelierelor iau această decizie invers, apoi descoperă că costul este atât în amonte, cât și în aval de mașină.
Urmează o bară: părăsește îndreptătorul, ajunge la un fierăstrău, o presă, apoi o îndoitură. Fiecare transport adaugă un semn de manevrare pe o suprafață acoperită, un strat de toleranță și o oră de muncă pe care nimeni nu o menționează. Cu cât bara se deplasează mai departe, cu atât un defect devine mai scump.
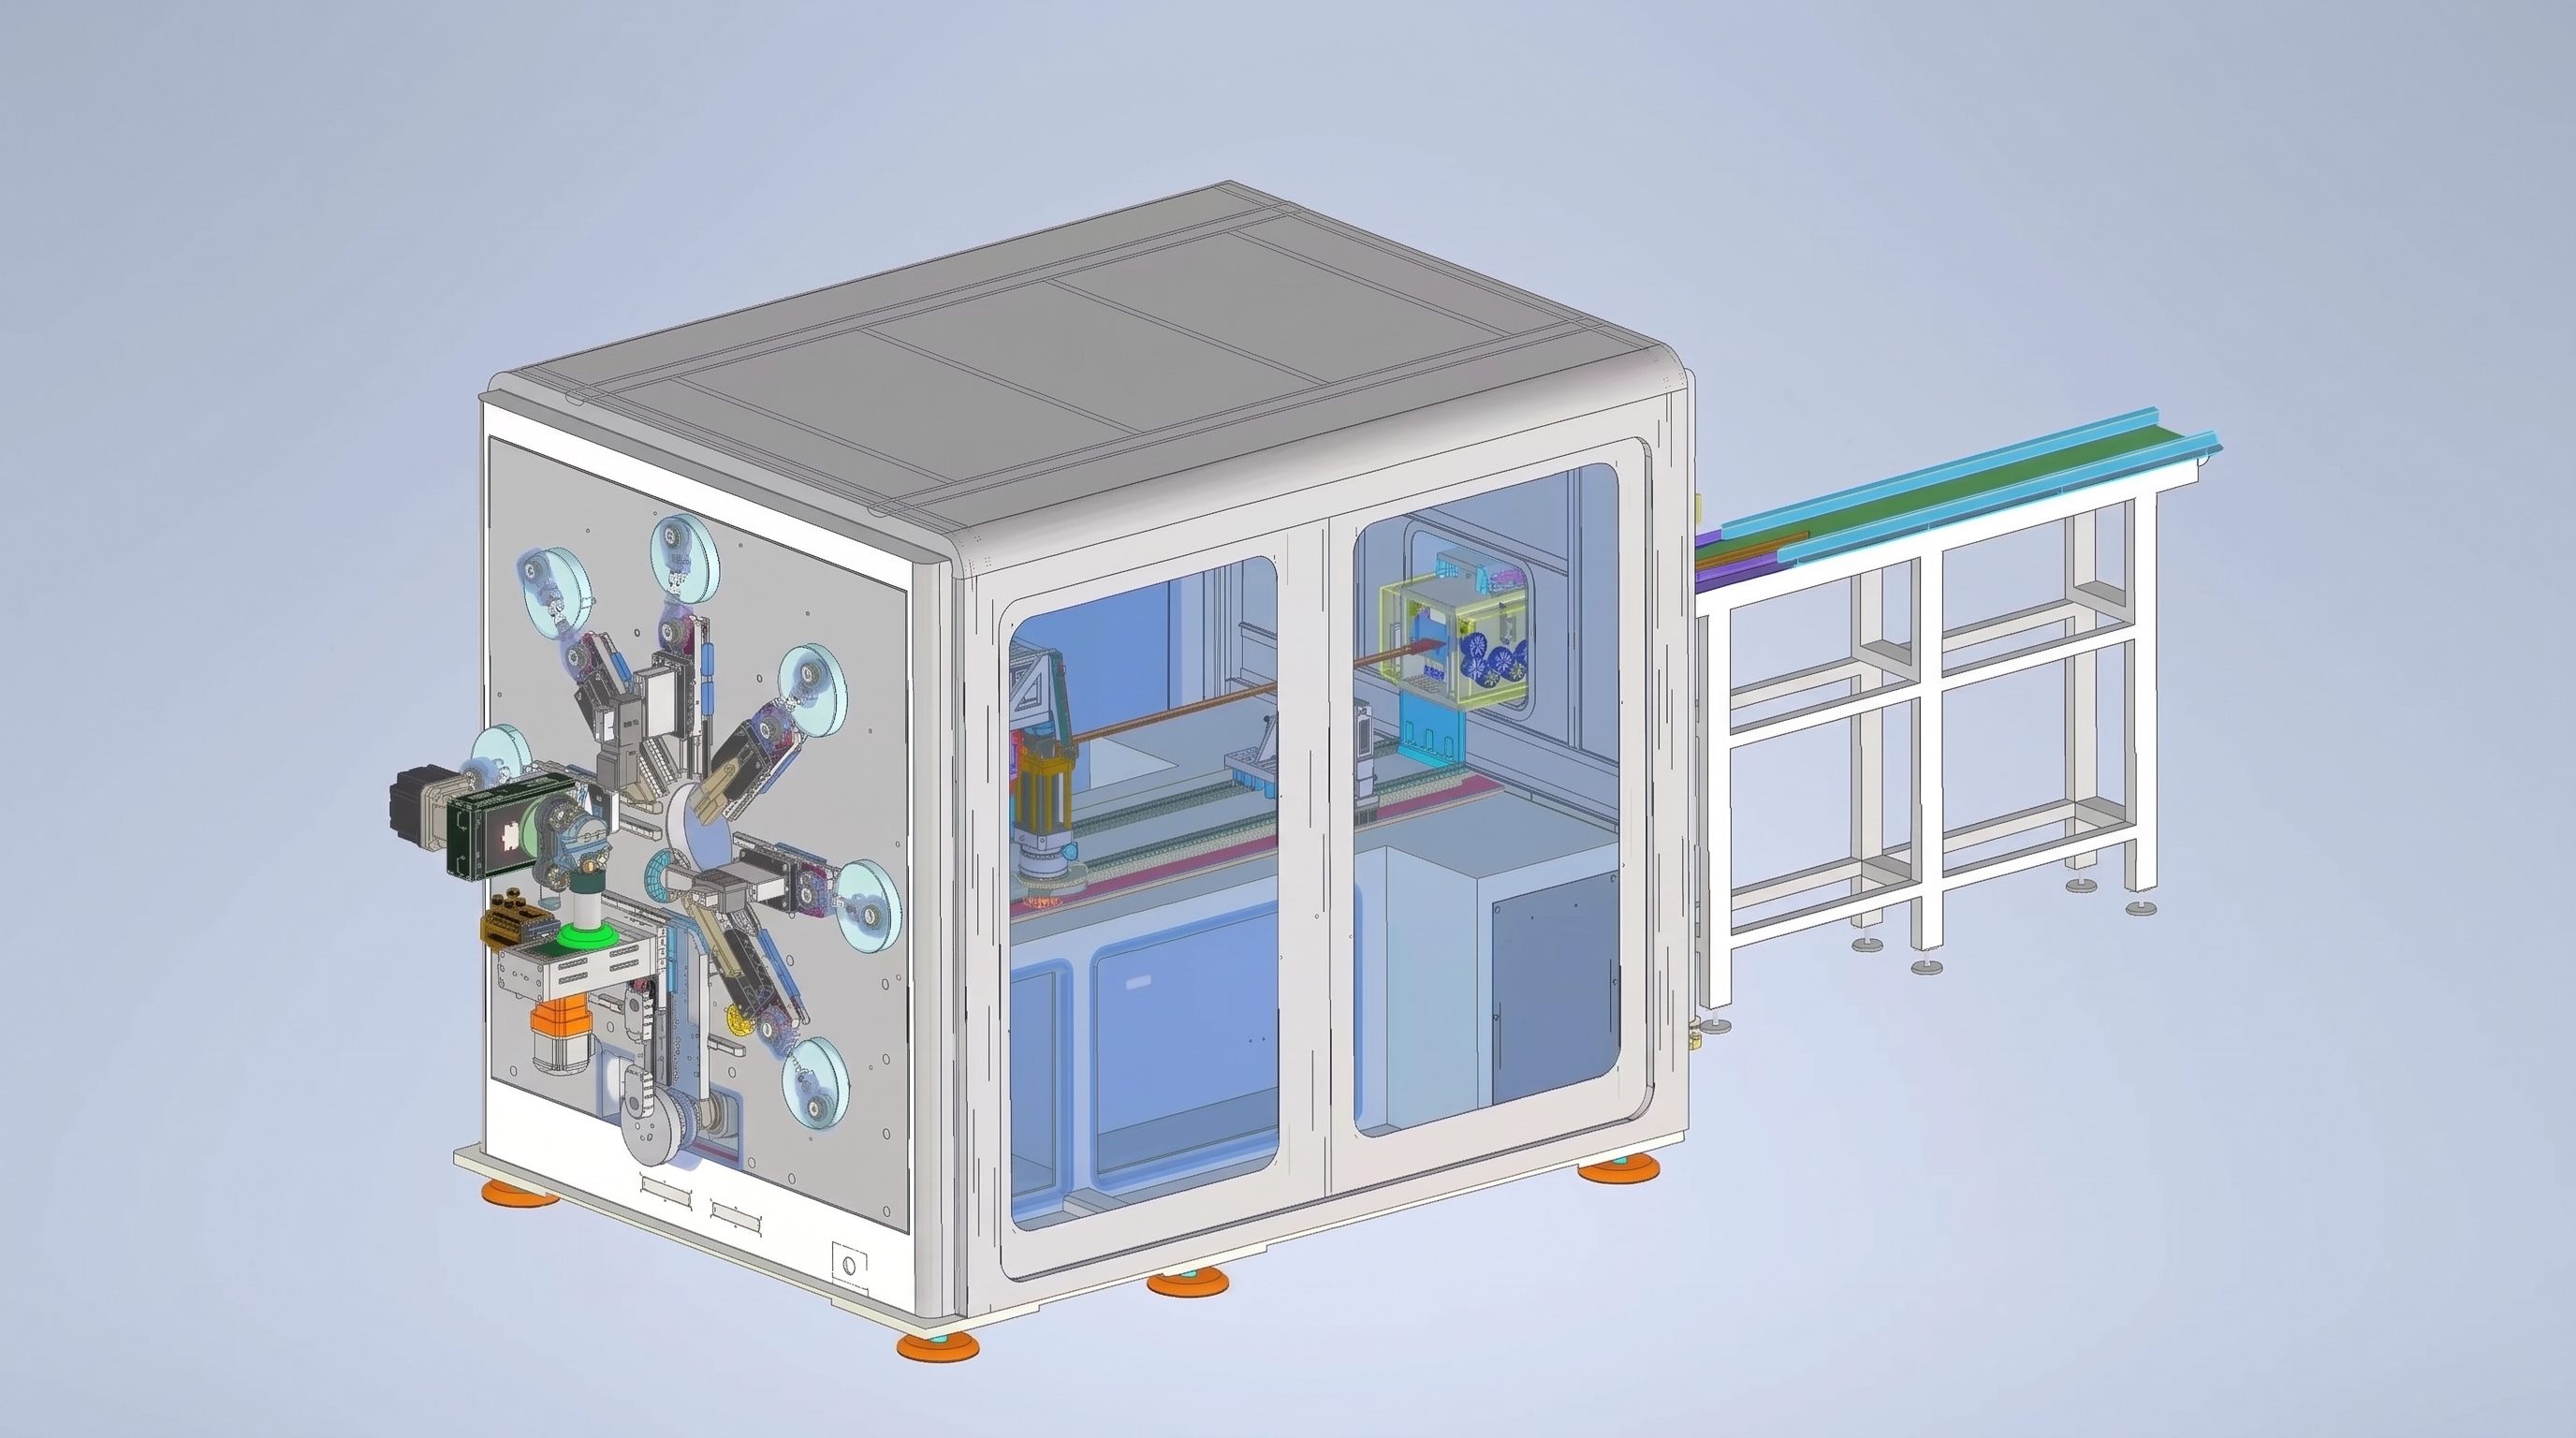
Celula pe care am construit-o are o lungime de 30 m pe 12,25 m — 367,5 m² — cu nouăsprezece mașini legate de roboți cu șase axe. Nicio mână umană nu atinge partea dintre stații.
Ce fac cele nouăsprezece stații
| Grupul de stații | Echipament | Ce oferă |
| 1 | Alimentare cu bobină, îndreptare, tăiere, marcaj cu laser | Lungime de tăiere de 800–3000 mm cu cod de trasabilitate |
| 2 | Transfer robotic pe șase axe | Bara nu atinge niciodată o bancă |
| 3 | Decojire cu capete duble | 10–100 mm cupru gol la fiecare capăt |
| 4 | Perforare dublă, 60 t | Ambele capete se formau într-o singură lovitură |
| 5 | Debavare cu perie | Patru fețe debavizate |
| 6 | Curățare cu plasmă / gheață carbonică | Metal gol la articulația de sudură |
| 7 | Sudură de terminale, ambele capete | Două terminale, o singură trecere |
| 8 | Îndoire, 13 axe | Curbe plate, la margine și răsucire |
| 9 | Îndoirea corectivă | Trim unghiular înainte de eliberare |
| 10 | Descărcarea roboților | De la bare finisate la suporturi |
Interval de lucru al celulei: secțiune de 50–240 mm², lățime 15–40 mm, grosime 2–6 mm.
Îndoirea după sudură și de ce această ordine este fixă
Ceea ce ajunge la capul de îndoire nu mai este pat plat
Aici se destramă majoritatea designurilor de linii. Bara care ajunge la stația opt poartă deja terminale sudate la ambele capete, o suprafață curățată cu plasmă și un cod laser. Fața de prindere nu mai este un material dreptunghiular curat — este o bilă de sudură, o rădăcină terminală, o tranziție de coajă.
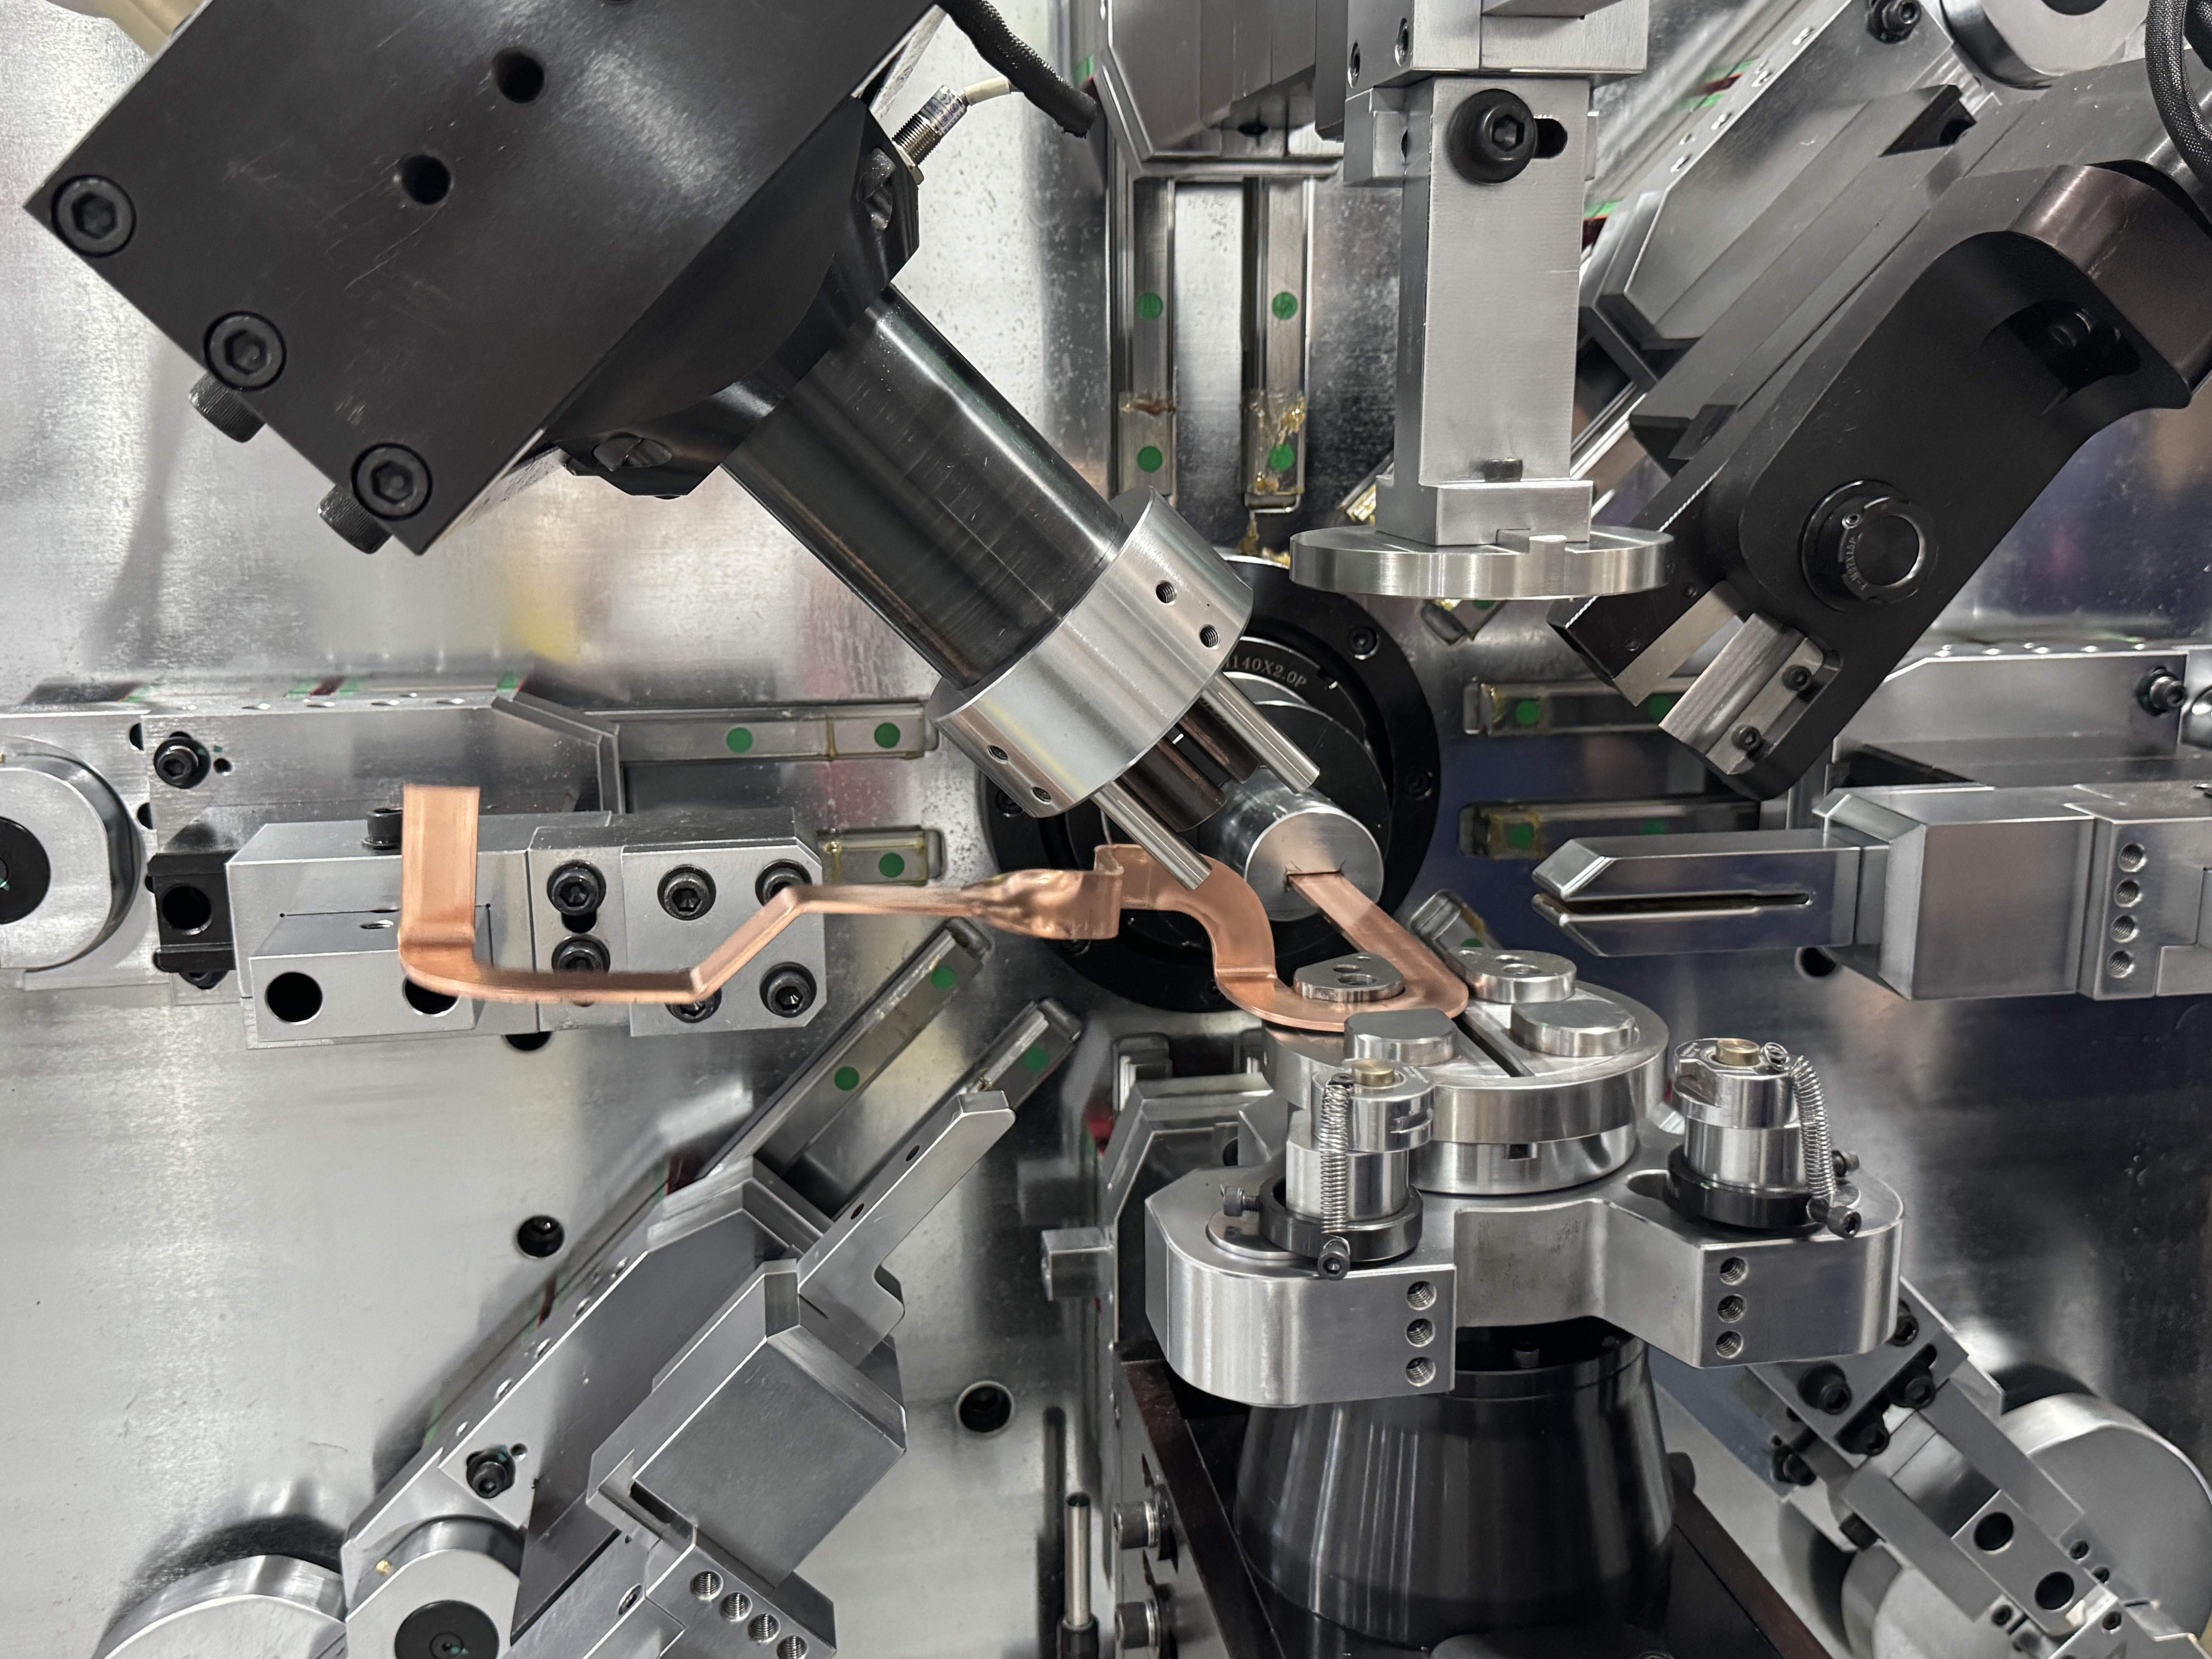
Un grip de contact punctual alunecă pe acea geometrie și zdrobește sudura. Alimentarea cu curele pe șenile își câștigă locul aici, dincolo de protecția prin acoperire: distribuie forța de prindere pe întreaga față a barei și în trepte în jurul sudurii și terminalului. TheMașină de îndoire a barelor colectiveLa Stația opt nu poți folosi o bară sudată pe un grip de prindere.
Îndoirea corectivă este o stație, nu un banc de refacere
Pe o bară de 2,4 m, deriva unghiului acumulată peste șapte stații în amonte apare la cotitură. O stație dedicată de trim îl elimină în aproximativ două secunde: măsoară, împinge, eliberează. Fără acea stație, o bară în afara unghiului părăsește linia, se alătură unui palet și așteaptă un montator. Fluxul continuu se oprește acolo.
De unde provine 75 până la 85 de secunde
Uită-te la stații individual: îndreptarea 30 s, perforarea a 40 s, sudarea 50 s, îndoirea a 75 s. Dacă rulezi acele patru în secvență, ești deja la 195 de secunde. Celula atinge 75–85 de secunde deoarece ciclurile se suprapun — stația nouă se pregătește, în timp ce stația opt încă se formează.
Prețul suprapunerii: postul cel mai lent stabilește ritmul. Pe această linie, cea mai lentă stație este cotitura. Asta face ca băutura să fie o decizie de capacitate, nu o achiziție de conveniență. Un îndoitor mai lent decât sudorul irosește sudorul; Un bending mult mai rapid decât restul irosește capitalul.
Nivelul minim de precizie trebuie să reziste: ±0,2° repetabilitate pe curbe de 90°, eroare de alimentare de ±0,1 mm la 300 mm și o încărcare de 100.000 de cicluri înainte de orice lansare mecanică. Pe o celulă care produce sute de bare pe zi, o singură mașină instabilă anulează curățarea și sudarea efectuate în cele șase stații din față.
Când o mașină bate nouăsprezece
O linie integrată nu este un răspuns universal. Funcționează când una sau două familii de baruri funcționează la volum mare, săptămână de săptămână. Lărgește mixul de produse sau micșorează dimensiunea lotului, iar cheltuielile de schimbare între nouăsprezece stații consumă câștigul de throughput.
| Punct de decizie | Potrivirea liniilor | Echipamente independente |
| Volumul săptămânal | Mii de baruri, o familie | Zeci până la sute, volatile |
| Mix de produse | Una sau două familii, secțiuni înguste | Multe familii, conduse de ordine |
| Tipuri de acoperire | Una sau două (PA12, mică) | Comutarea frecventă |
| Sudură | Sudură internă cu terminale, volum mare | Externalizat sau manual |
| Spațiul pe podea | 350 m² continuu | Investiții strânse, etapizate |
Ruta independentă arată astfel: o rută pe 16 axeMașină de îndoire a barelor colectivecum ar fi TP-DL-45-6E, 12,0–45,0 mm lățime și 2,0–6,0 mm grosime, alimentare pe șenile și o unitate de îndreptare, un operator operând două mașini. Unde cuprul și aluminiul se amestecă și straturile se schimbă frecvent, pe 13 axeMașină de îndoire a barelor colectiveBL-TP-50-7E acoperă cupru de 15–45 mm la 1,0–7,0 mm și aluminiu de 15–50 mm la 1,0–8,0 mm, cu reglare de presiune în loc de schimbări de roți.
Fazarea funcționează mai bine: începe cu îndreptarea, tăierea și îndoirea, apoi adaugă decojere, perforare și sudură când volumul le justifică. Mai ieftin decât o celulă completă care funcționează la jumătate de sarcină.
Ce am nevoie înainte să desenez un layout
- Desene de bară: secțiune, lățime, grosime, lungime dezvoltată, număr de îndoire
- Volumul săptămânal și modelul de schimbare pe fiecare familie de bare
- Acoperire: cupru gol, PA12, PVC-mica, aluminiu
- Specificații terminale și procesul de sudură: ultrasonice, laser, TIG
- Podea disponibilă, lungime după lățime, spațierea stâlpilor, înălțimea macaralei
- Timpul de ciclu țintă și dacă ieșirea alimentează ansamblul pachetului sau mecanismele de comutare
- Echipamente existente care trebuie absorbite în celulă
Cu aceste șapte articole pot returna o masă de bicicletă stație cu stație și un plan de etaj, nu un email de tip da-da-putem.
Dacă volumul tău nu a atins pragul de linie, nu forța. Trimite mai întâi desenele și numărătoarea săptămânală — vom verifica dacă o singurăMașină de îndoire a barelor colectiveține povara. Dacă da, cumpără un singur aparat. Dacă nu, vorbim despreLinia de producție a barelor colectiveși construieșteCelula de fabricație a barelor de colectare NEVÎn jurul familiilor tale din bar, nu în jurul unui catalog. BELAN Machinery, furnizorul tău expert de soluții de formare a sârmei pentru automobile.


