


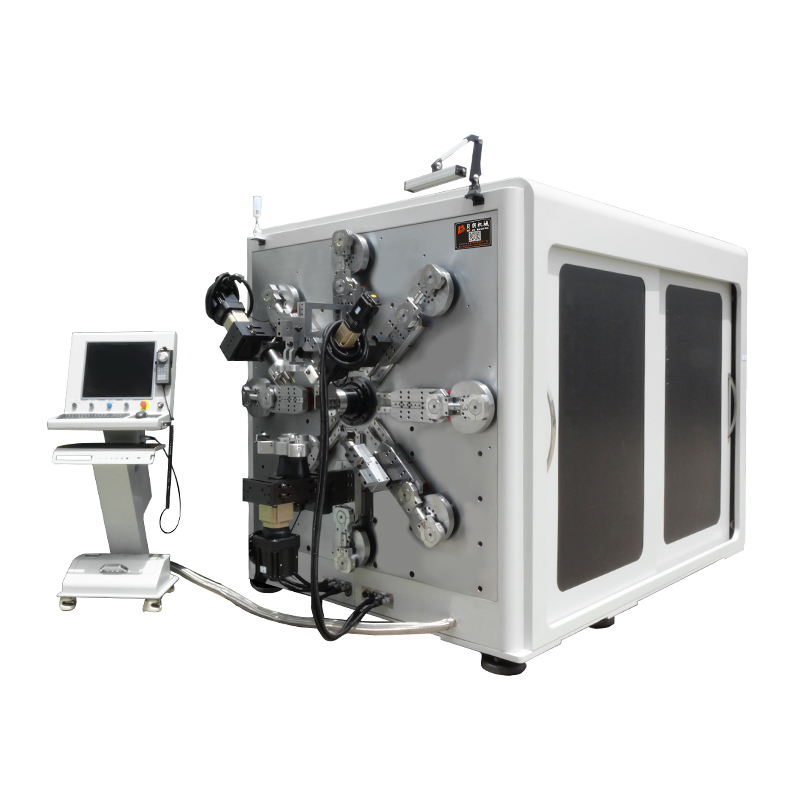
Programezi 90 de grade. Bara se desprinde de la aparat la 92. Nimeni nu a atins nimic — poliția pur și simplu s-a retras parțial. Fiecare atelier care produce cupru plat îndeplinește această metodă în prima săptămână, iar reparația nu este un cilindru mai greu sau o matriță nouă. Pe un modernMașină de îndoire a barelor colective, springback-ul este o variabilă programată, la fel ca lungimea de avansare și raza interioară. Iată cum derivăm valorile compensațiilor pe zonele de producție — și cum le păstrăm în mână.
De unde vine recuperarea
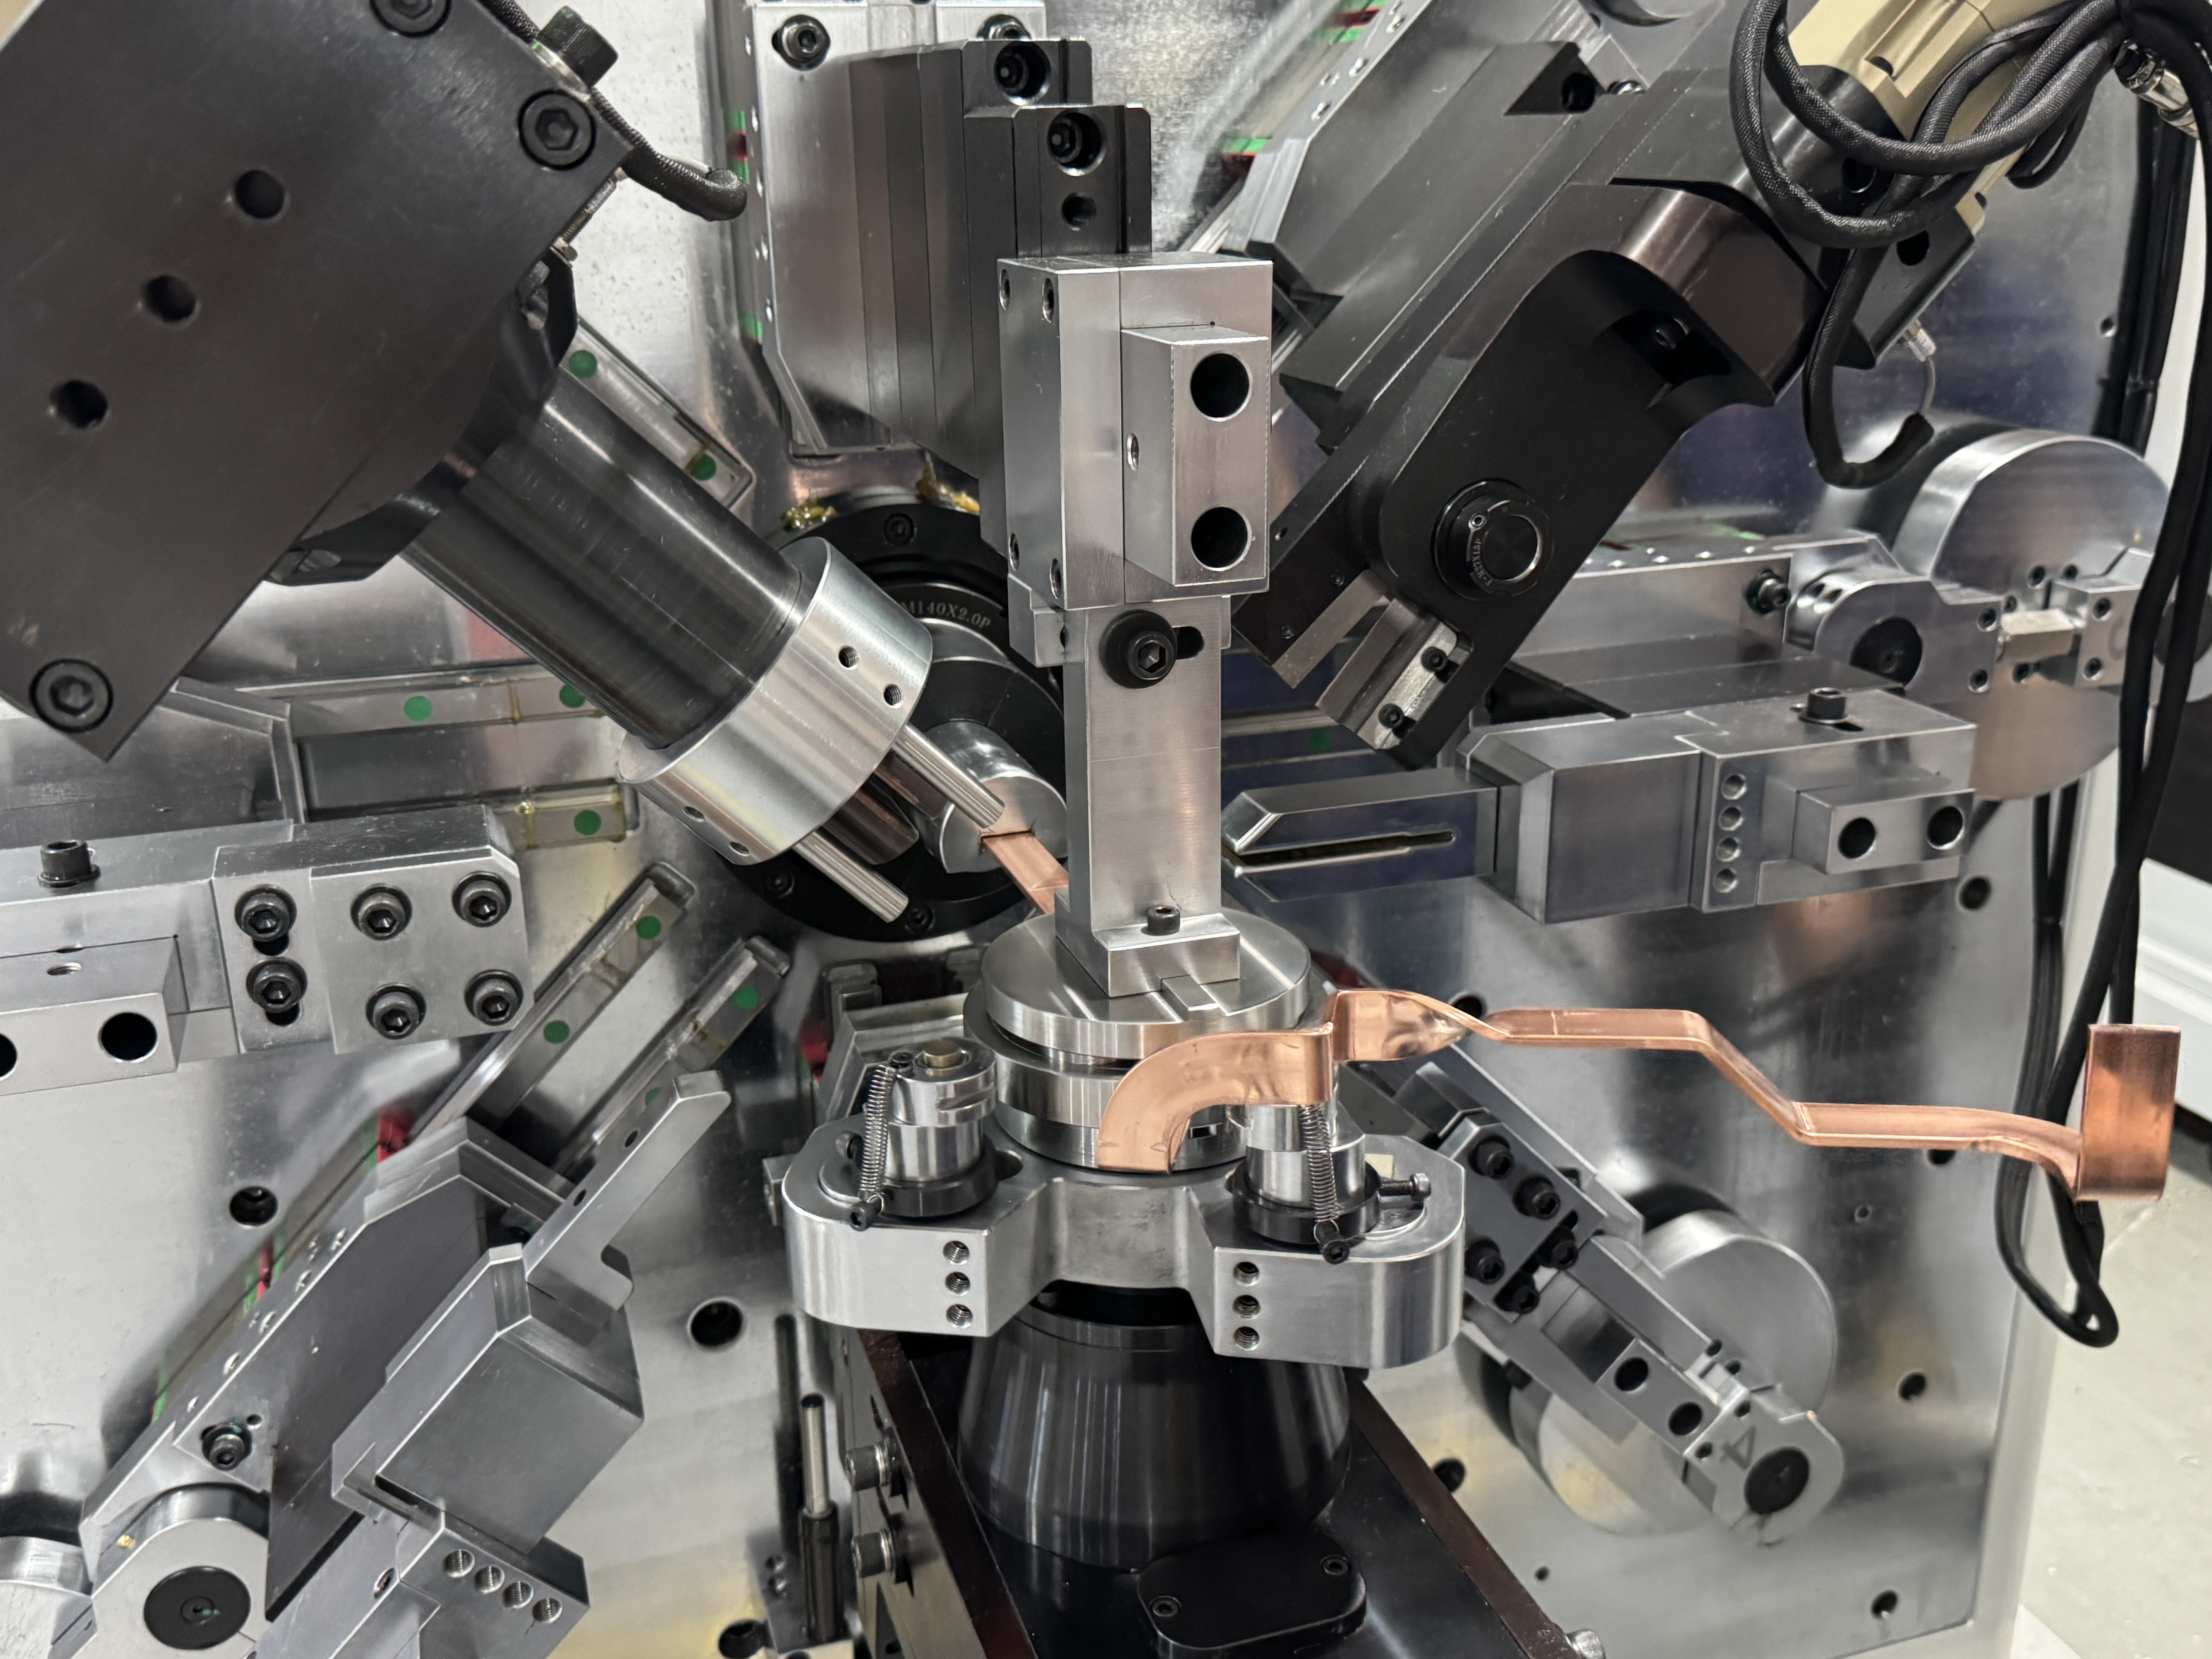
Îndoirea deformează plastic raza interioară a barei, dar straturile exterioare rămân elastice. Eliberează presiunea, iar straturile elastice trag bara pe jumătate înapoi spre plat. Recuperarea nu este întâmplătoare —Springback pentru bara colectoare din cuprudepinde de trei variabile înregistrate. Pune-le pe hârtie șiCompensarea unghiului de îndoire al barei colectivedevine aritmetică în loc de folclor.
Trei variabile care stabilesc unghiul de recuperare
Pe o axă de 16 axeMașină de îndoire a barelor colectivela fel ca la TP-DL-45-6E, aceeași bară poate lăsa capul de îndoire cu îndoiri plate, curbe verticale și răsuciri într-o singură parte. Fiecare direcție se recuperează diferit, așa că mașina și programul trebuie să le trateze separat.

Temperament
Bara moale, recoactă, se recuperează cel mai puțin și menține cele mai stabile valori între loturi. Semi-hard bar — cea mai comună afecțiune comercială — se recuperează vizibil mai mult, iar aici se desfășoară majoritatea muncii de compensație. Bara trasă dur se recuperează cel mai mult și variază în funcție de procesul morii, așa că tratează fiecare lot nou de furnizor ca neverificat până la prima curbă care dovedește contrariul.
Materialul contează la fel de mult. Dacă prelucrezi cupru și aluminiu pe o singură mașină — BL-TP-50-7E procesează cupru 15–45 × 1–7 mm și aluminiu 15–50 × 1–8 mm pe aceleași 13 axeMașină de îndoire a barelor colective— păstrează două foi de derivare separate. Aluminiul nu împărtășește curba de recuperare a cuprului, iar o valoare copiată dintr-un program de cupru va omite.
Grosimea
Bara mai groasă se recuperează mai mult în grade absolute și mai puțin previzibil, deoarece zona de deformare este mai adâncă. O bară de 3 mm și una de 6 mm îndoite la aceeași geometrie nu vor împărtăși o valoare de compensație, chiar și în aceeași călire. Schimbările de grosime sunt cea mai frecventă cauză a "același program funcționa înainte".
Direcția curbării
Acestea sunt magazinele variabile pe care le uită. Coburile plate de pe fața largă se recuperează cel mai puțin. Coburile verticale prin dimensiunea groasă se recuperează semnificativ mai mult. Secțiunile de răsucire răspândesc deformația de-a lungul răsucirii și se recuperează diferit. De aceea țintele noastre de precizie diferă în funcție de direcție: curbele plate mențin ±0,1°, cele verticale ±0,2°. Programarea unei singure valori de compensare pentru ambele direcții este cea mai frecventă cauză principală a respingerilor unghiului la piesele cu geometrie mixtă.
Fișă de compensații: Ce să înregistrezi
| Variabilă | Ce se schimbă | Ce să înregistrezi |
| Temper (moale / semi-tare / tare) | Recuperarea crește odată cu duritatea; Extrasul dur variază în funcție de moară | Valoarea la nivel de lot; Verificarea primului articol pentru fiecare lot nou |
| Grosimea | Mai multe grade de recuperare, mai puțin liniar, pe măsură ce bara devine mai groasă | O valoare pe grosime, nu pe fiecare familie de piese |
| Direcția curbării | Plata se recuperează cel mai puțin (±0,1°), verticala mai mult (±0,2°), răsucirea separată | Valori separate pentru plat și vertical pe aceeași piesă |
| Material (cupru vs aluminiu) | Curbe de recuperare complet diferite | Foaie de derivare separată pe material |
Derivă valoarea în patru curbe
La un material și geometrie nou, derivarea este scurtă:
- Îndoaie o piesă de test la unghiul nominal și măsoară rezultatul real.
- Diferența este springback-ul pentru acea combinație — înregistrează-l în funcție de material, grosime și direcție.
- Introduceți overbend-ul ca compensație a programului și rulați a doua piesă.
- Verifică. Dacă a doua piesă se află în banda ta de acceptare, valoarea se menține. Dacă nu, face diferența o dată — curba de recuperare a cuprului este aproape liniară în acest interval.
Patru curbe, nu patruzeci. Magazinele care compensează prin senzație re-derivă aceleași valori de fiecare dată când materialul se schimbă și dau vina pe mașină pentru inconsistență.
Păstrează valoarea în producție
Recuperarea se întâmpină din motive care nu au legătură cu programul: temperatura barei după o după-amiază fierbinte într-un depozit, variații mari de duritate, uzura uneltelor pe parcursul lunilor. Două obiceiuri mențin procesul onest. Primul articol din fiecare lot, măsurat cu un indicator — zece secunde de măsurare față de un recipient de refacere. Și verificarea în buclă închisă: fiecareMașină de îndoire a barelor colectiveWe Ship rulează o încărcătură de anduranță de 100.000 de cicluri înainte de livrare, cu repetabilitatea unghiului verificată la ±0,2° la 90°, astfel încât derivarea pe podea să apară ca o alarmă de toleranță, nu ca un palet finit cu piese defecte.
Trimite-ne fișa cu materiale, primește valorile înapoi
Springback-ul barei colectoare de cupru pare intimidant în manuale. Pe podea, se reduce la trei variabile înregistrate și o derivare în patru curbe, iar orice operator instruit menține unghiurile odată ce înregistrările sunt actuale. Dacă doriți o foaie de compensare inițială pentru materialele dumneavoastră reale, trimiteți BELAN specificațiile barei și desenele pieselor — vom rula derivarea peMașină de îndoire a barelor colectiveLinie și returnează valorile cu piese de test îndoite, măsurate, din materialul tău. Pentru selecția modelului, o îndoire de test sau o revizuire a layout-ului celulelor, discută cu echipa noastră de inginerie.
BELAN Machinery, furnizorul tău expert de soluții de formare a sârmei pentru automobile.

