


Introducere
Chiar și atunci când o mașină CNC de îndoire a firului urmează exact unghiul programat, piesa finisată poate totuși să măsoare câteva grade în afara țintei odată ce firul este eliberat. Pentru producătorii care rulează sârmă de șură, sârmă de spumă, componente de legătură sau alte piese de sârmă cu volum mare, aceasta reprezintă o sursă persistentă de deviații dimensionale, relucrări și inconsistențe de la un lot la altul.
Cauza este springback-ul: recuperarea elastică care are loc în sârmă după ce forța de îndoire este îndepărtată. Springback-ul este un comportament al materialului, nu o eroare a operatorului, și nu poate fi prelucrat — dar poate fi măsurat, compensat și controlat în mod constant. Acest ghid explică undeSpringback în îndoirea sârmei CNCprovine de la factorii care îl influențează și de la metodele practice care mențin sub control acuratețea și formarea consistenței în modernitățileMașini CNC de îndoire a sârmei.
Ce este springback-ul în îndoirea sârmei CNC?
Când un fir drept este îndoit în jurul unei unelte, exteriorul îndoirii este întins, în timp ce interiorul este comprimat. O parte din această deformare este plastică (permanentă), iar o altă parte elastică. Partea de plastic dă firului noua formă; Partea elastică este energie stocată care se recuperează când forța de îndoire este eliberată, astfel încât îndoirea se relaxează ușor.
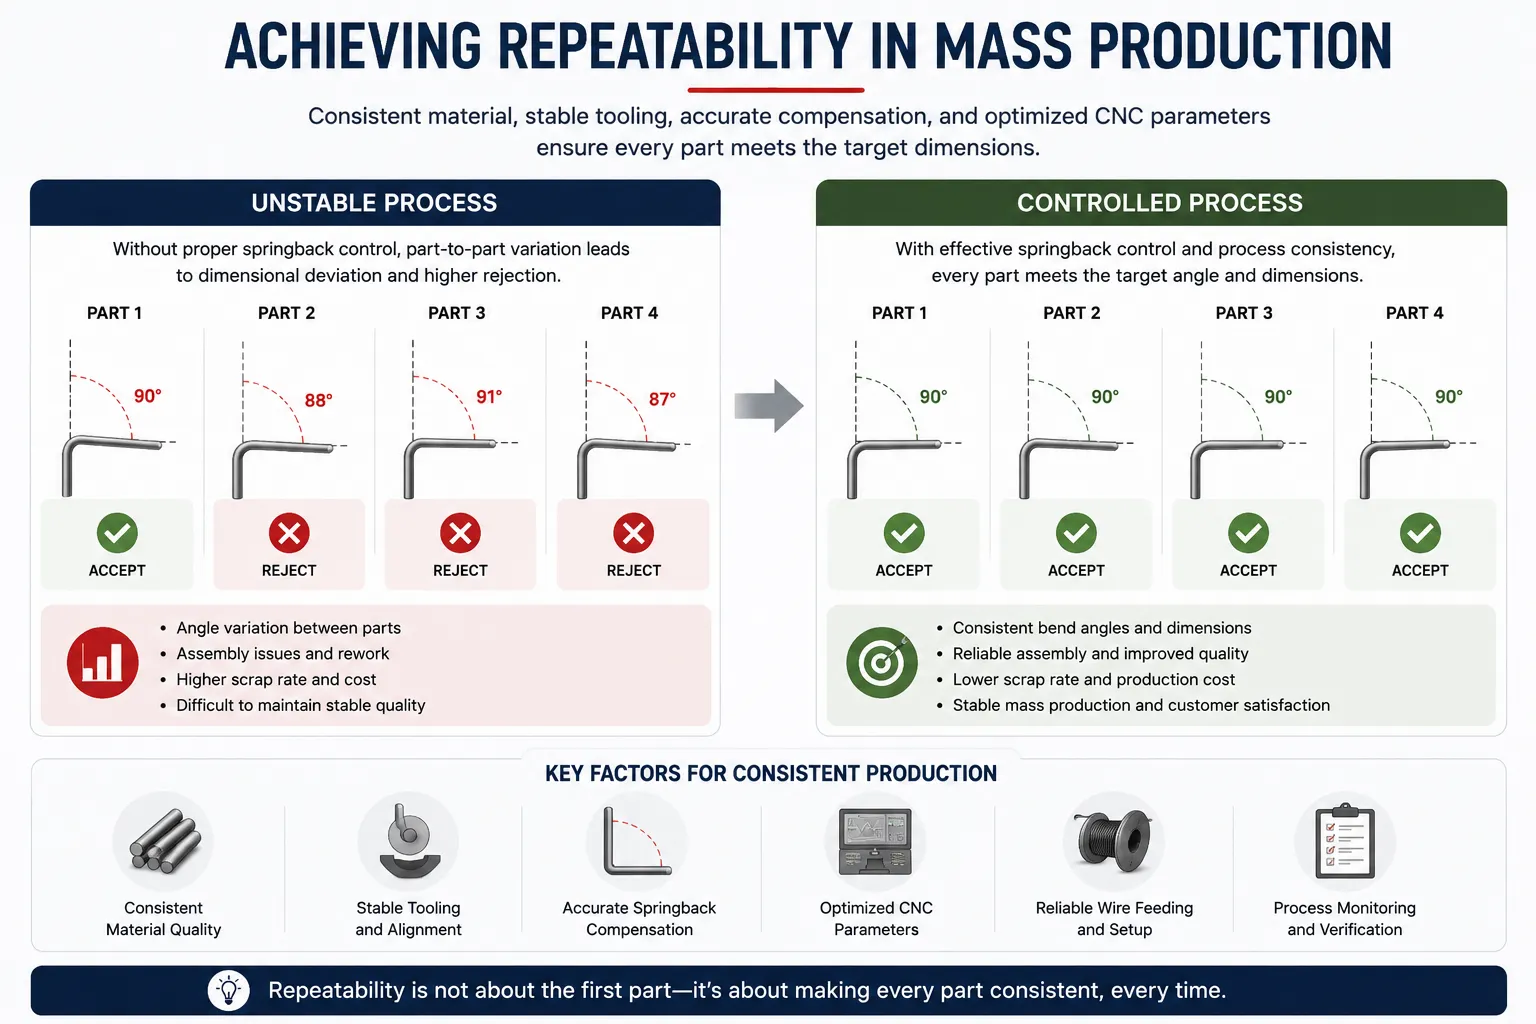
În practică, un fir programat la 90 de grade poate sărita înapoi și se poate așeza la 87 sau 88 de grade, iar raza formată se poate deschide ușor mai mare decât raza uneltei. Piesa este îndoită — doar nu exact după geometria cerută de program.
Cantitatea de recuperare diferă de la un material la altul: un fir de oțel tras dur recuperează de obicei mai mult decât un fir moale recoace de același diametru, iar sârma cu arc, oțelul inoxidabil și oțelul cu conținut scăzut de carbon se pot comporta diferit în condiții identice de îndoire. Înțelegerea acestui lucru este punctul de plecare pentru a o controla.
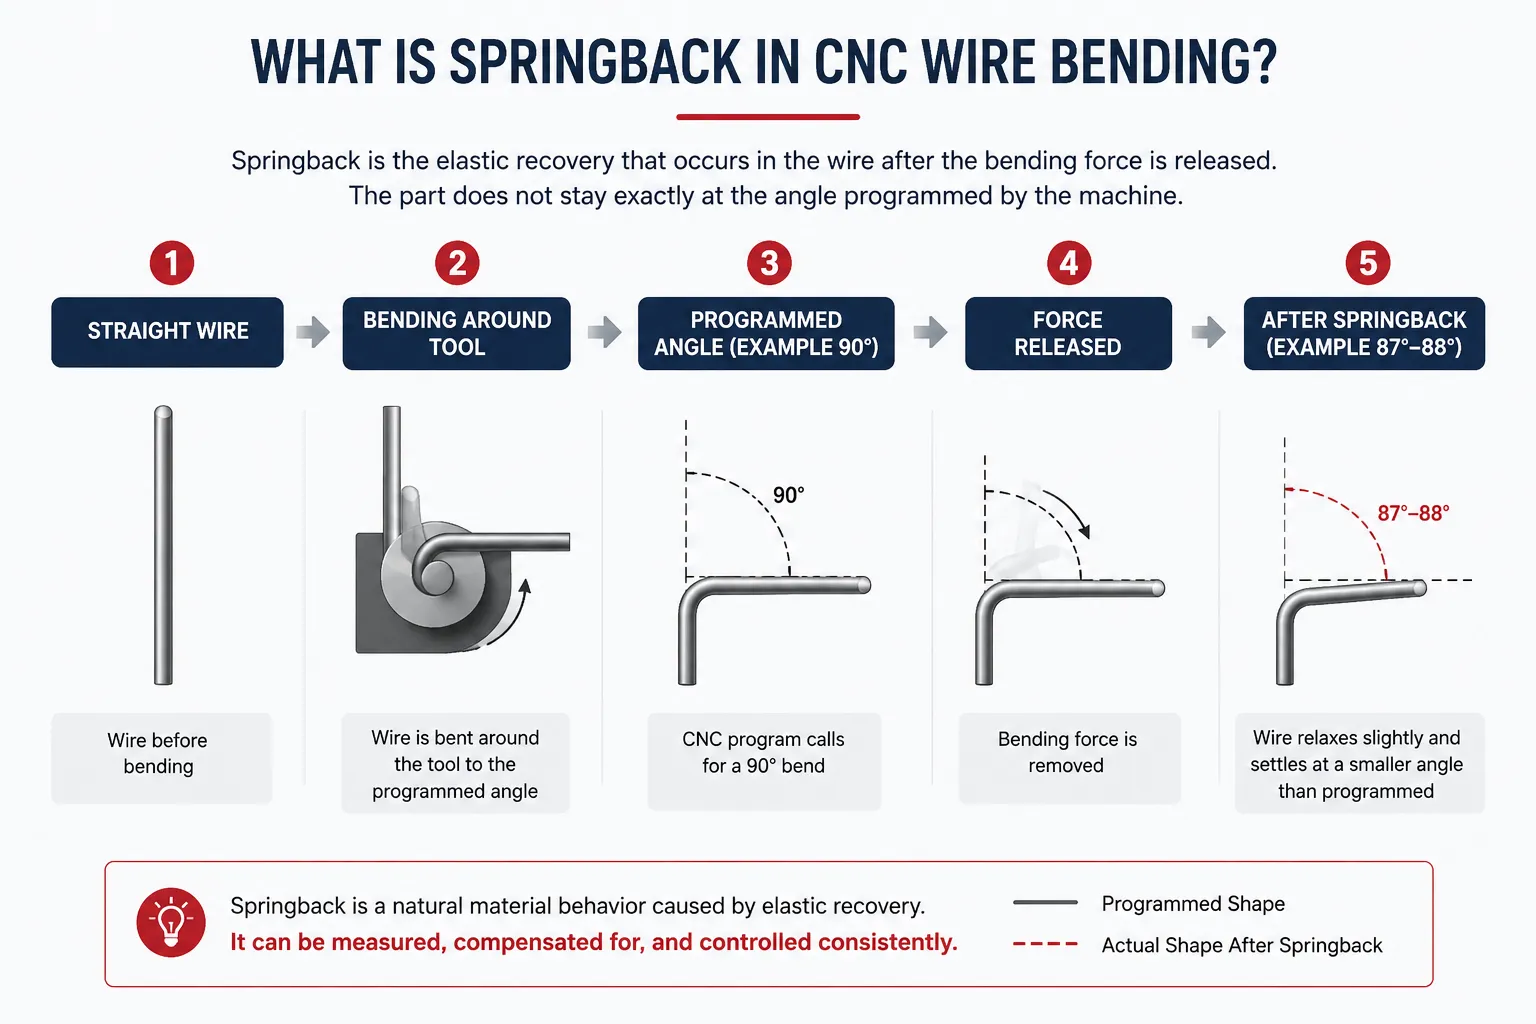
De ce apare revenirea cu arc în timpul îndoirii firului?
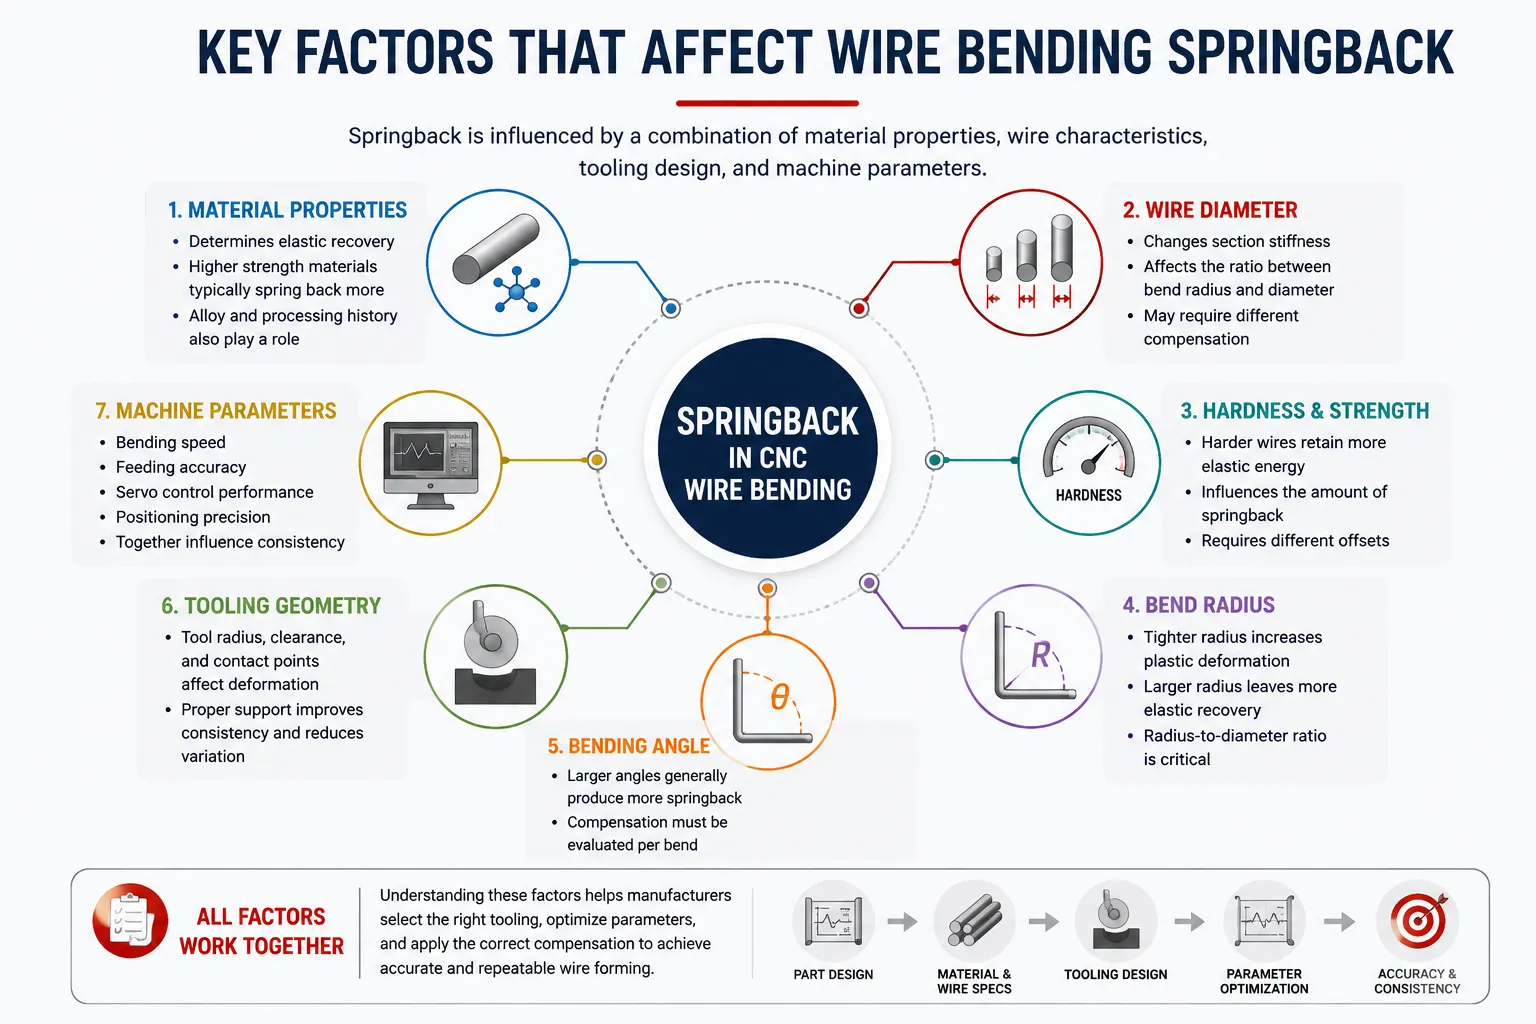
Springback-ul are rădăcina în porțiunea elastică a deformării, dar dimensiunea acelei porțiuni depinde de o combinație de factori de material și proces:
Proprietăți și duritate a materialului.Materialele mai dure și cu rezistență mai mare rețin în general mai multă energie elastică în timpul formării, ceea ce se poate traduce într-o recuperare mai mare odată ce sarcina este îndepărtată. Cantitatea exactă depinde de aliaj, temperare și istoricul procesării, așa că două fire vizual identice pot să nu se îndoaie identic.
Rezistență la tracțiune și curgență.Materialele cu rezistență la curgere mai mare în raport cu rigiditatea prezintă de obicei mai mult recul, deoarece o parte mai mare a deformării rămâne elastică. Aceeași geometrie a piesei poate avea nevoie de o compensație diferită atunci când gradul firului se schimbă.
Diametrul firului.Diametrul modifică rigiditatea secțiunii de sârmă, iar raportul dintre raza de îndoire și diametru, în special, determină câtă recuperare elastică este integrată în curbă — o variabilă de proces, nu doar o dimensiune de trasare.
Raza de îndoire și unghiul de îndoire.O rază strânsă forțează, în general, o parte mai mare a secțiunii să se deformeze plastic, în timp ce raze și unghiuri mai mari pot permite o recuperare proporțional mai elastică. Prin urmare, compensația trebuie evaluată îndoire cu îndoire, nu presupusă doar din material.
Geometria uneltelor și metoda de formare.Modul în care firul este susținut, constrâns și înfășurat în timpul formării influențează cât de previzibil se deformează. Metode diferite de formare și configurații diferite ale uneltelor pot produce comportamente diferite de recuperare pe aceeași piesă.
Viteza de îndoire și parametrii mașinii.Viteza de formare, acuratețea de alimentare și comportamentul poziționării pot influența cât de constant sârma ajunge la geometria dorită. Efectul lor este de obicei mai mic decât factorul material, dar contribuie totuși la variația lucrărilor de precizie.
Factori cheie care influențează reculul de îndoire a firului
Tabelul de mai jos rezumă principalii factori și ce înseamnă fiecare pe linia de producție:
| Factor | Cum afectează revenirea la arcul | Considerente privind fabricația |
|---|---|---|
| Material | Determină caracteristica de recuperare elastică a îndoirii | Menține calitatea firului și temperarea consistente între loturi |
| Diametrul firului | Modifică rigiditatea secțiunii și severitatea deformării | Revalidează compensația când diametrul se modifică |
| Duritate | Firele mai dure păstrează de obicei o recuperare elastică mai mare | Solicitați certificate de material și testați fiecare lot nou |
| Raza de curbă | Raportul rază-diametru influențează recuperarea relativă | Conformabilitatea echilibrului, cerințele de scule și oboseală |
| Unghiul de îndoire | Compensația se scalează în funcție de unghiul format | Stabiliți decalări pe fiecare curbă, nu pe piesă |
| Scule | Afectează modul în care sârma este constrânsă în timpul formării | Inspectează uzură; Recalibrare după modificări |
| Parametri CNC | Unghiul de control, consistența alimentării și mișcării | Documentați seturile de parametri dovedite pentru reutilizare |
Cum afectează springback-ul acuratețea formării firului
Dacă nu este gestionat, reculul se manifestă în mai multe moduri: unghiurile de îndoire depășesc toleranța, dimensiunile generale se deplasează, iar problemele de asamblare apar atunci când piesele trebuie să se potrivească cu jig-uri, corpuri de sudură sau componente de cuplată. Ratele de respingere cresc, iar operatorii petrec timp pe corecția manuală pe care procesul de formare ar fi trebuit să o gestioneze.
Provocarea mai mare în producția de volum nu este o piesă care iese din toleranță — ci variația de la o parte la alta. Când loturile de materiale se schimbă, uzura uneltelor sau parametrii sunt ajustați după senzație în loc de date, acuratețea îndoirii sârmei devine instabilă de la o trecere la alta. Pentru produsele B2B, consistența — repetabilitatea — formarea — este ceea ce diferențiază un furnizor acceptabil de unul dificil.
Cum să controlezi reculul elastic în îndoirea sârmei CNC
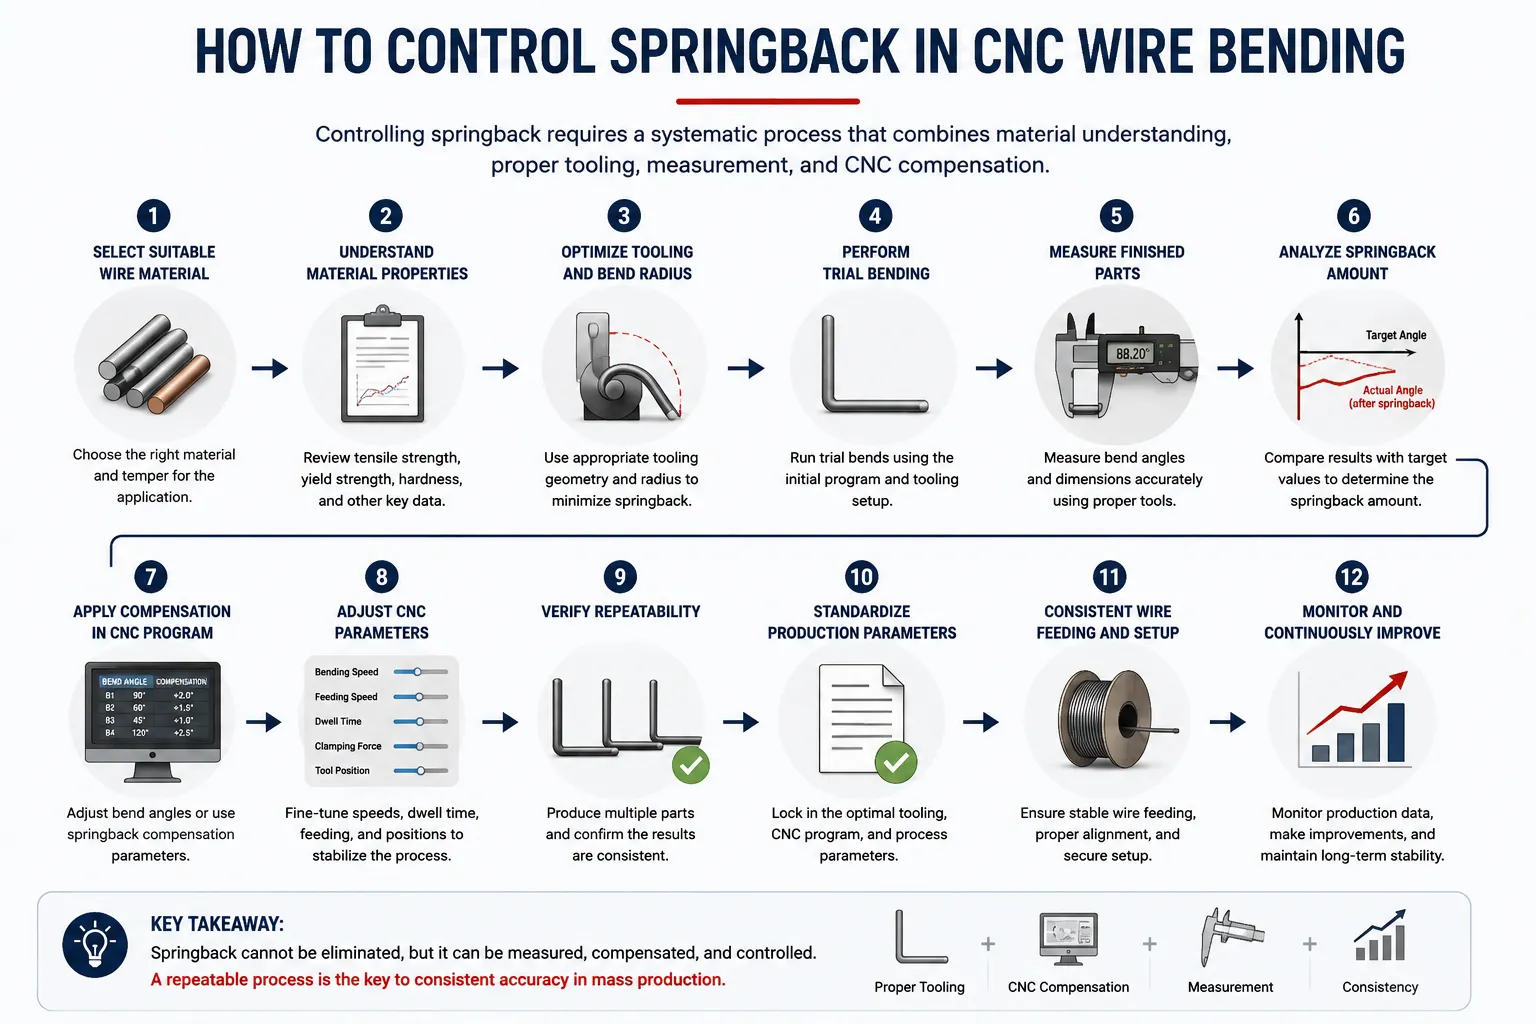
Controlul springback este un flux de lucru, nu o singură setare. Următoarele metode abordează fiecare o parte diferită a problemei și, împreună, formează un proces repetabil:
1. Selectarea materialului de sârmă potrivit.Springback-ul constant începe cu un material uniform. Specifică clar gradul, temperarea și starea suprafeței și evită amestecarea loturilor într-o singură serie de producție.
2. Înțelegeți proprietățile materialului înainte de programare.Obține date despre duritate și tracțiune pentru firul efectiv folosit. Compensația dintr-un material de referință poate să nu se transfere pe un lot diferit, așa că tratează fiecare material nou ca pe un nou punct de plecare.
3. Optimizează raza de curbă.Raza influențează cât elasticitate rămâne deformația. Designul îndoaie echilibrul între formabilitate, durata de viață a uneltelor și cerințele funcționale, în loc să se concentreze implicit pe raza cea mai mare disponibilă.
4. Optimizarea geometriei uneltelor.Uneltele determină modul în care sârma este susținută și constrângată în timpul formării. Uneltele bine adaptate fac deformarea mai previzibilă, ceea ce face ca compensarea revenirii să fie mai stabilă.
5. Folosește supraîndoirea când este potrivit.Dacă o curbă se întoarce fiabil cu două grade, îndoirea ușoară dincolo de țintă permite piesei să se recapete pe dimensiunea de tragere — valabilă doar când recuperarea este constantă.
6. Stabilirea parametrilor de compensare a revenirii.Construiește un offset documentat pentru fiecare curbă, bazat pe rezultate măsurate, nu pe presupuneri. Tratați aceste valori ca date de proces care aparțin numărului piesei.
7. Ajustarea parametrilor de îndoire CNC.Parametrii de îndoire, alimentare și mișcare interacționează cu comportamentul de recuperare al materialului; acordarea lor pe firul propriu-zis și înregistrarea rezultatului transformă încercarea și eroarea într-un proces definit.
8. Efectuează îndoire de probă.Coburile de probă ale primului articol cu sârmă de producție arată cum se comportă materialul înainte ca un lot complet să fie angajat — esențial ori de câte ori materialul, uneltele sau geometria se schimbă.
9. Măsoară piesele finite.Verificați unghiurile și dimensiunile cu metode adecvate de măsurare — manometre unghiulare, dispozitive de iluminat sau măsurători ale vederii, în funcție de toleranță. Măsurarea închide cercul dintre revenirea prezisă și cea reală.
10. Înregistrarea și standardizarea parametrilor de producție.Odată ce un set de parametri produce părți conforme, blochează-l. Parametrii documentați fac ca rezultatele să poată fi repetate între operatori și schimbări și scurtează schimbările la comenzi repetate.
11. Menține alimentarea constantă a firului.Variația de alimentare se schimbă de unde începe fiecare curbă, schimbând geometria efectivă chiar și atunci când unghiurile sunt corecte. Alimentarea constantă protejează acuratețea generală a formării sârmei.
12. Folosiți coordonarea pe mai multe axe acolo unde este necesar.Piesele complexe de sârmă 3D se îndoaie în mai multe planuri, iar fiecare plan poate avea propriul comportament de recuperare. Mișcarea coordonată pe mai multe axe în modernitateaMașini 3D de îndoire a sârmeimenține întreaga secvență de formare consecventă în loc să trateze fiecare curbă izolat.
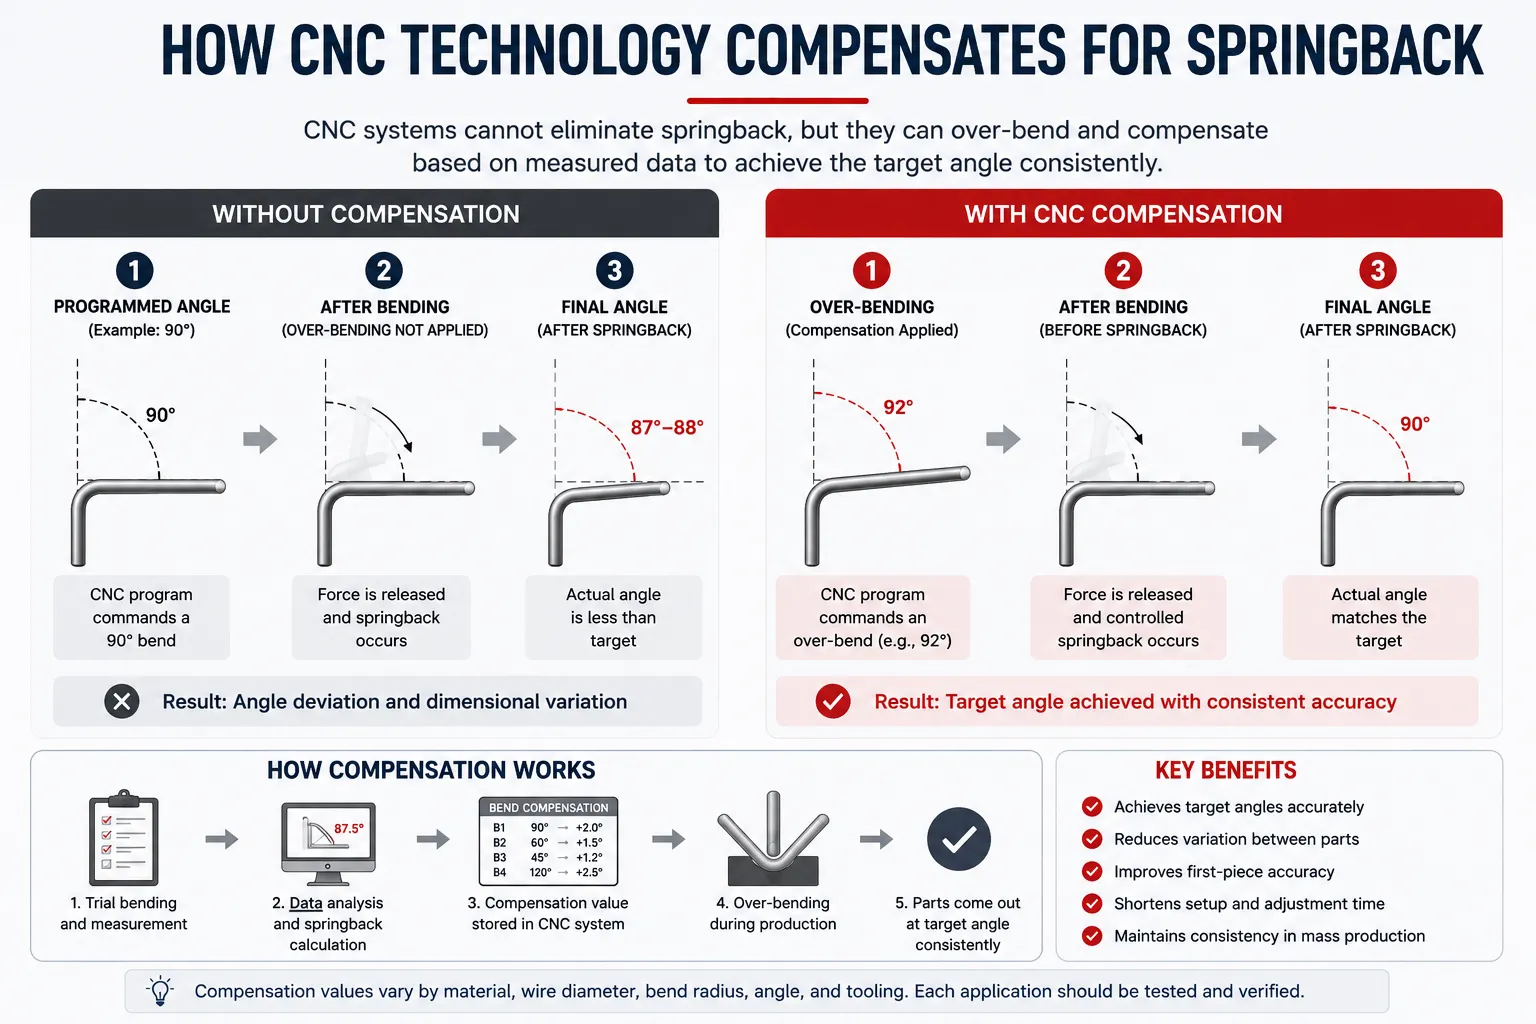
Cum ajută tehnologia CNC să compenseze revenirea la arcul
Pentru a spune clar: tehnologia CNC nu elimină springback-ul. Niciun sistem de control nu schimbă modul în care metalul stochează energia elastică. Ceea ce fac sistemele CNC este să ofere producătorilor uneltele necesare pentru a gestiona fenomenul cu mult mai multă precizie decât permit metodele manuale.
Parametrii programabili de îndoire permit inginerilor să aplice un unghi de compensare măsurat la fiecare îndoire, iar mișcarea controlată de servo îl aplică la fel la fiecare ciclu. Alimentarea repetabilă și poziționarea precisă mențin geometria de îndoire — și, prin urmare, comportamentul de revenire — consistentă de la o piesă la alta, în timp ce stocarea parametrilor înseamnă că o configurație dovedită poate fi reamintită exact, nu reconstruită din memorie. Astfel, sistemele CNC ajută producătoriiMăsoară, compensează și controlează în mod repetatSpringback — exact ce necesită producția în serie. Mașini precumMașini CNC CNC de îndoit sârmă cu cap rotativAplicarea acestor principii în formarea continuă, unde contactul constant al uneltelor și rotația controlată susțin o acuratețe stabilă la îndoire.
Rolul uneltelor în controlul arcului
Uneltele sunt locul unde teoria springback-ului se întâlnește cu firul propriu-zis. Geometria uneltelor determină modul în care materialul este înfășurat, susținut și eliberat, astfel încât două seturi diferite de unelte pot produce o recuperare vizibil diferită pe aceeași piesă. Uneltele personalizate, adaptate razelor de îndoire și diametrului firului produsului, fac deformarea — și, implicit, valorile de compensare — mai previzibile.
Starea uneltelor contează la fel de mult ca designul. Uneltele uzate sau deteriorate schimbă geometria efectivă a fiecărei curbe, astfel încât o valoare de compensare care era corectă la instalare pierde ușor din valabilitate. O regulă practică: ori de câte ori uneltele sunt schimbate, reparate sau uzate, verifică din nou primele piese înainte de a lansa lotul.
Cum să îmbunătățești repetabilitatea în producția de masă
În producția de masă, controlul cu arc are succes sau eșuează la repetibilitate. Mai multe obiceiuri îl mențin: să mențină alimentarea cu sârmă constantă și trasabilă până la tot lotul; să măsoare piese de probă în timpul procesului, nu doar la montaj; menținerea uneltelor conform unui program, nu în caz de defectare; și protejează seturile de parametri dovedite de modificări ocazionale. Când apare derivă, răspundeți cu date — măsoară, comparați cu baza înregistrată și ajustați compensația în mod deliberat.
Aceste practici se aplică în toate aspecteleSoluții industriale de formare a firuluiDe orice scară: Un proces stabil produce părți stabile, iar fiecare intervenție ar trebui să facă procesul mai stabil, nu mai puțin.
Considerații practice pentru componentele sârmei auto
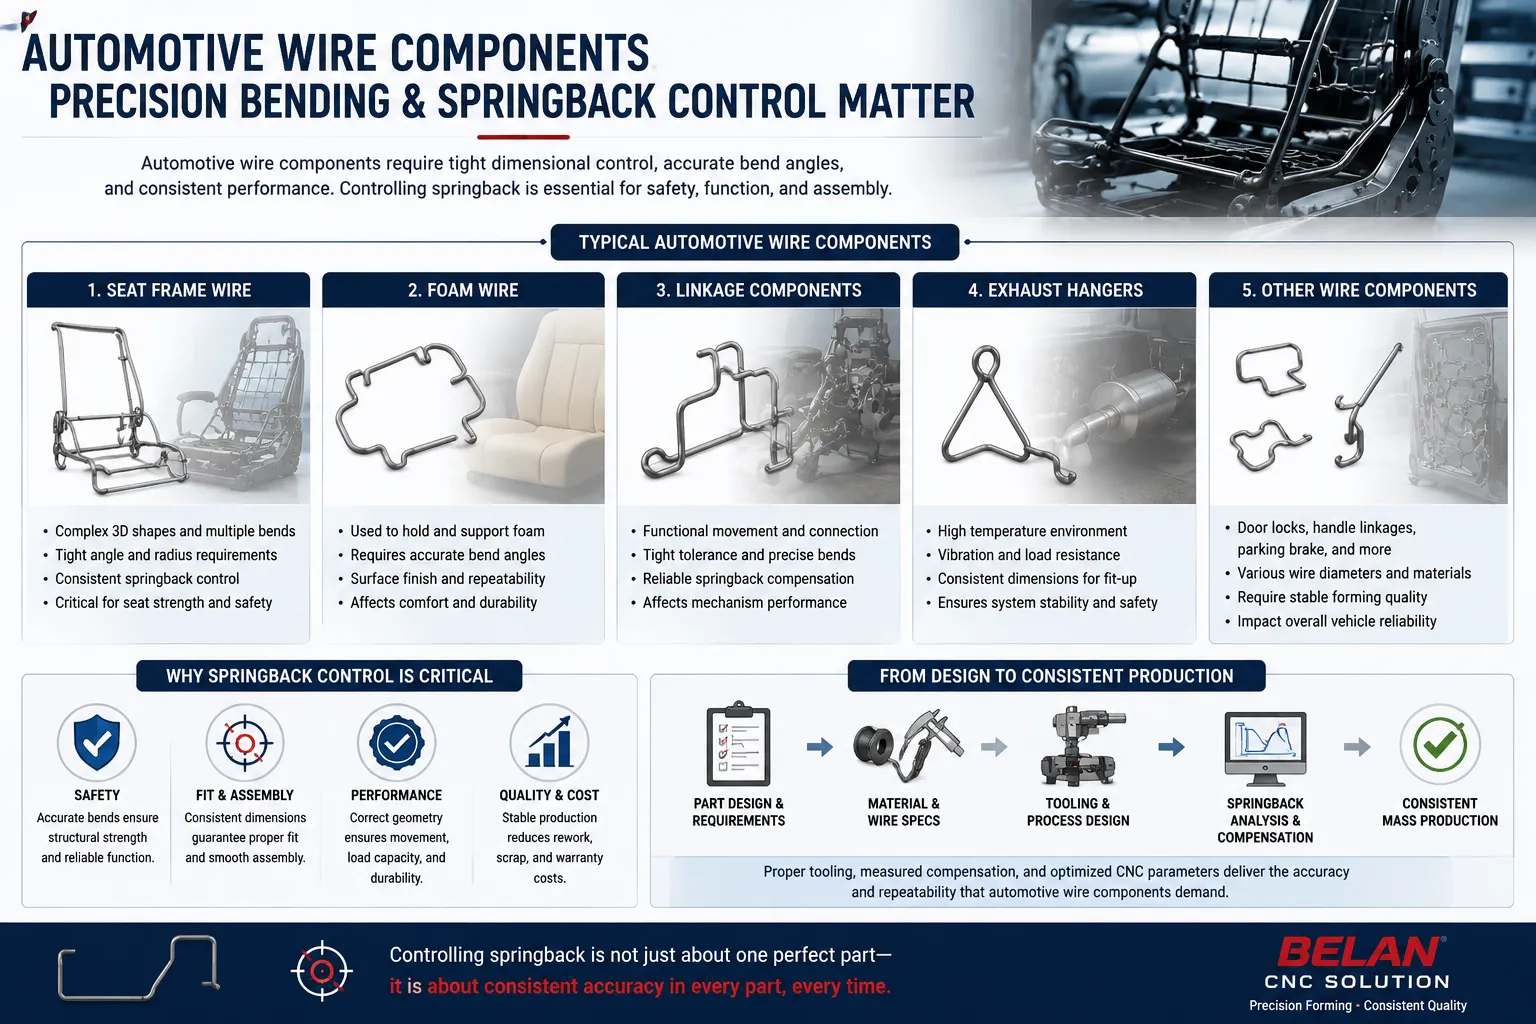
Componentele de sârmă auto — sârmă pentru cadrul șezutului, sârmă de spumă, structuri de susținere a scaunului, elemente de legătură și componente pentru suportul de evacuare — sunt produse în volume unde consistența este o cerință strictă. Multe sunt asamblate în corpuri de fixare sau sudate în subansamble, astfel încât deviația dimensională a unui element de sârmă se propagă în întregul ansamblu, iar un fir al cadrului scaunului care variază ușor pe piesă poate încetini o întreagă linie.
De aceea controlul springback contează în producția auto: scopul nu este doar o parte a toleranței de astăzi, ci un proces care menține toleranța pe mii de cicluri, loturi de materiale și intervale de unelte. Producătorii care evaluează unSoluție de formare a sârmei autoPrin urmare, ar trebui să se întrebe cum se verifică acuratețea îndării și consistența formării — nu doar ce poate face mașina pe o parte demonstrativă.
Listă de verificare pentru controlul revenirii cu arc pentru îndoirea sârmei CNC
- ☐ Verifică proprietățile materialului firului (rampă, călire, certificate)
- ☐ Confirmă diametrul și toleranța firului
- ☐ Revizuiește raza de îndoire în raport cu limitele de formabilitate și scule
- ☐ Evaluarea geometriei și stării sculelor
- ☐ Stabilirea parametrilor de compensare a reculului pentru fiecare curbă
- ☐ Efectuarea îndoirii de probă cu sârmă de producție
- ☐ Măsoară piesele finisate în raport cu dimensiunile de desen
- ☐ Înregistrarea și blocarea parametrilor dovediți de producție
- ☐ Verifică repetabilitatea pe parcursul unei producții de probă
- ☐ Standardizează procesul final și revalidează după orice modificare
Cum să evaluezi o soluție CNC de îndoire a firului pentru controlul springback-ului
Când controlul cu reculul cu arc este critic pentru piesele tale, evaluează o mașină în funcție de capabilitățile care o susțin direct: precizia servo și repetabilitatea; modul în care sunt programate și stocate unghiurile de îndoire și valorile de compensație; dacă uneltele pot fi potrivite cu geometria produsului tău; dacă furnizorul poate testa probele cu firul tău real; și ce suport tehnic există după instalare. Un furnizor care îți cere desenele, specificațiile firului și toleranțele înainte de a recomanda o configurație evaluează corect problema: compensarea prin reculul de protecție poate fi validată doar pe baza materialului și a piesei reale.
De ce să alegi utilaje BELAN pentru formarea sârmei CNC?
BELAN Machinery construiește echipamente CNC de îndoire a sârmei pe mai multe axe și soluții de formare a sârmei, axate pe aplicații auto. Mașinile BELAN combină control CNC pe mai multe axe, software inteligent care include compensarea springback asistată de AI, și unelte personalizate adaptate produsului — cele trei elemente identificate de acest articol ca fiind centrale pentru controlul springback. BELAN funcționează, de asemenea, pe baza specificațiilor reale ale firului clientului și a desenelor produsului: piesele sunt testate și parametrii validați înainte de recomandarea unei soluții, astfel încât acuratețea îndoirii este demonstrată de partea ta, nu revendicată în termeni generali.
Concluzie
Springback-ul în îndoirea sârmei CNC nu este un defect sau o defecțiune a mașinii — este un comportament al materialului pe care orice proces de formare a firului trebuie să îl țină cont. Controlul cu succes al reculului vine din potrivirea materialului, geometriei sârmei, sculelor, parametrilor de îndrăgire, măsurătorilor și compensării ca un singur sistem validat. Tehnologia CNC nu poate elimina fizica, dar oferă producătorilor parametri programabili, acuratețe de poziționare și consistență a procesului pentru a compensa în mod fiabil reculul de sârmă — piesă după piesă, lot după lot, fundația unei producții stabile și scalabile de componente de sârmă.
Întrebări frecvente
Ce cauzează springback-ul în îndoirea sârmei CNC?
Reculul elastic este cauzat de porțiunea elastică a deformării. Când forța de îndoire este eliberată, firul recuperează o parte din acea deformație, astfel încât unghiul final se deschide ușor dincolo de unghiul programat. Câtă recuperare are loc depinde de material, diametru, raza de îndoire, unghiul și sculele.
Cum afectează duritatea materialului reculul la îndoirea firului?
Materialele mai dure rețin în general mai multă energie elastică în timpul formării, ceea ce poate duce la o recuperare mai mare după îndoire. Prin urmare, firele mai dure pot necesita valori de compensare mai mari, iar compensarea stabilită pe un fir moale nu ar trebui presupusă că se transferă pe o pantă mai dură.
Pot mașinile CNC de îndoire a sârmei să compenseze reculul elastic?
Da — dar prin compensație, nu prin eliminare. Un offset măsurat este programat în fiecare curbă astfel încât piesa să se recupereze pe dimensiunea țintă. Cu mișcare repetabilă a servourilor, alimentare constantă și parametri stocați, această compensare se aplică identic la fiecare ciclu, făcând rezultatele repetabile în producție.
Cum afectează sculele springback-ul?
Geometria sculelor determină modul în care sârma este susținută și constrânsă în timpul formării, ceea ce influențează cât de previzibil se deformează și se recuperează. Sculele adaptate razelor și diametrului produsului fac compensația mai stabilă, în timp ce uneltele uzate sau nepotrivite provoacă derivarea arcului — deci modificările din scule ar trebui să declanșeze re-măsurarea primelor piese.
Diametrul firului afectează reculul elastic?
Poate. Diametrul modifică rigiditatea secțiunii de sârmă, iar raportul dintre raza de îndoire și diametru influențează cât de multă recuperare elastică este integrată în curbă. Orice schimbare a diametrului reprezintă o nouă condiție de proces care necesită îndoire proaspete ale testului și valori de compensație.
Cum pot producătorii să îmbunătățească acuratețea îndoirii firului?
Începe cu material consistent, apoi construiește un flux de lucru disciplinat: îndoire de probă cu sârmă de producție, măsurare față de desen, parametri de compensare documentați și seturi de parametri CNC blocați. Îmbunătățirea acurateței ține mai puțin de o singură ajustare și mai mult de a face întregul proces repetabil.
Cum poate fi controlat springback-ul în timpul producției de masă?
Tratează-l ca pe o disciplină de proces continuă: menține loturile de sârmă consistente, măsoară piese în timpul procesului, menține uneltele conform unui program și revalidează parametrii după orice schimbare de material, scule sau geometrie. Când apare deriva, ajustați compensația pe baza datelor de măsurare, nu doar pe judecata operatorului.
Ai nevoie de ajutor pentru a controla reculul elastic în procesul tău de formare a sârmei?
BELAN Machinery, un furnizor profesionist de soluții de formare a sârmei auto. Trimite-ne desenele sau mostrele tale de produs. Echipa noastră de inginerie poate evalua materialul firului, cerințele de formare, considerentele legate de unelte și controlul springback-ului pentru a ajuta la identificarea unei soluții potrivite de formare CNC a firului.
Contactați Belan pentru o evaluare a fezabilitățiiResurse conexe
- Mașini CNC de îndoire a sârmei— Echipamente de îndoire a sârmei CNC pe mai multe axe, construite pentru formare precisă și repetabilă.
- Soluții industriale de formare a sârmei— Soluții de aplicare pentru producția constantă de componente industriale din sârmă.
- Soluție pentru formarea sârmei pentru piese auto— Soluții de formare a sârmei pentru cadrele scaunelor, sârmă de spumă și componente de legătură unde consistența dimensională este critică.
- Care sunt avantajele unei mașini 3D de îndoire a sârmei?— Cum formarea 3D multi-plan susține geometria complexă a pieselor și consistența proceselor.
- Cum să alegi o mașină CNC de îndoire a sârmei— Un ghid complet de selecție pentru evaluarea mașinilor, uneltelor și opțiunilor de automatizare.


