


Mașină de îndoire a capului rotativ cu cadru de scaun de 14mm în Turcia
ABL-3D-51400Mașină de îndoire a capului rotativfurnizat de BELAN a finalizat șapte zile de instruire la fața locului la o fabrică clientă dinTurcia. Mașina a fost achiziționată în principal pentru a produce suporturi de scaune din sârmă solidă de 14 mm.
Inginerii BELAN au folosit produsul propriu-zis al clientului în timpul instruirii. Programul acoperea operarea mașinilor, programarea, îndreptarea, ajustarea parametrilor de îndoire, inspecția probelor și mentenanța de rutină. După instruirea practică, angajații clientului operau independent mașina și produceau o mașină acceptatăCadru de scaun de 14mmExemplu.
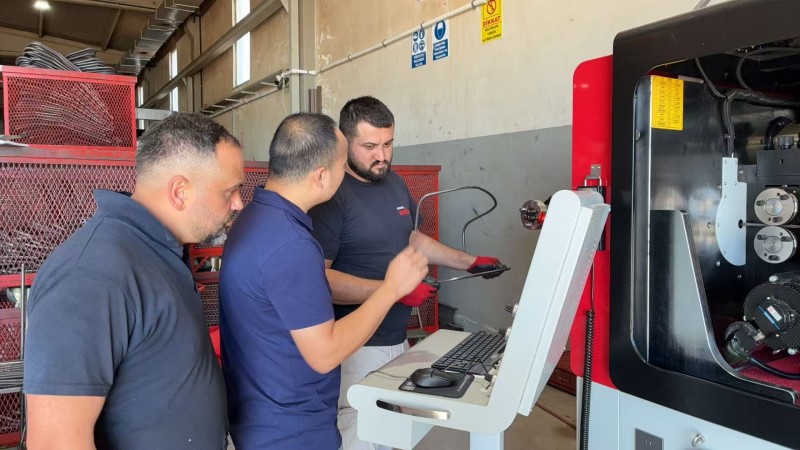
Care sunt cerințele de formare pentru un cadru de scaun de 14mm?
Un suport pentru scaun realizat din sârmă solidă de 14 mm necesită o forță de îndoire suficientă, un spațiu adecvat de formare și un control precis al mai multor unghiuri spațiale. Deoarece materialul este relativ gros, rezistența și reculul său trebuie luate în considerare și la montarea produsului.
Dacă lungimea de alimentare, unghiul de îndoire sau direcția de formare sunt inexacte, deviația poate crește pe măsură ce se completează coburi consecutive. Pentru suporturile scaunelor care vor fi ulterior sudate sau asamblate, diferențele dimensionale pot afecta poziția punctelor de conexiune.
Selecția mașinii ar trebui, prin urmare, să ia în considerare mai mult decât diametrul maxim al firului. Geometria produsului, rezistența materialului, raza de îndoire, volumul de producție și toleranța dimensională necesară trebuie evaluate înainte de confirmarea soluției de formare.
De ce să folosești metoda de formare a capului rotativ?
BL-3D-51400 schimbă direcția de îndoire prin capul său de formare rotativ. În timpul producției, firul se mișcă în principal înainte și înapoi, în loc să se rotească continuu odată cu produsul.
Folosind unMașină de îndoire a capului rotativ Pentru suporturile scaunelor cu grosime mare pot reduce mișcarea materialului lung în timpul formării. Capul rotativ își schimbă direcția în funcție de program și efectuează diferite curbe tridimensionale.
Mașina oferă spațiu de formare pentru produse cu unghiuri și profiluri diferite. Coordonatele sale de control multi-axă urmăresc alimentarea firului, rotația capului și mișcările de îndoire conform secvenței programate.
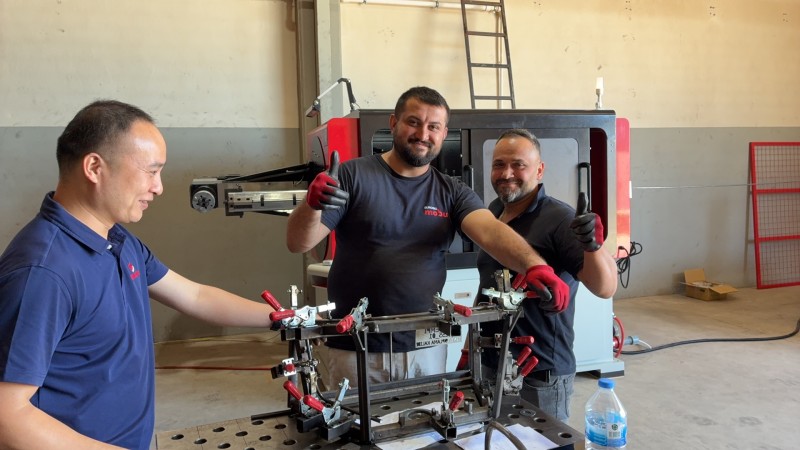
Pregătirea sârmei de 14mm pentru producție
Ajustarea unității de îndreptare
În timpul instruirii, inginerii BELAN au ajustat mai întâi unitatea de îndreptare conform materialului de 14 mm. Scopul era să se asigure că sârma intra în zona de alimentare și formare într-o stare adecvată.
Îndreptarea insuficientă sau excesivă poate afecta profilul final al produsului. Scara de pe structura de îndreptare permite operatorilor să înregistreze setările folosite pentru o anumită specificație de material. Aceste înregistrări oferă o referință când același produs este fabricat din nou.
Alimentarea prin sârmă și inspecția uneltelor
După încărcarea materialului, angajații clientului au verificat calea de alimentare și au confirmat că uneltele de îndoire au fost instalate în siguranță. Firul era mutat prin mecanismele de îndreptare și alimentare cu o viteză controlată înainte de începerea producției automate.
Acești pași de pregătire afectează direct funcționareaMașină de îndoire a capului rotativ. Din acest motiv, fiecare angajat era obligat să finalizeze independent procedurile de încărcare și inspecție a materialelor.
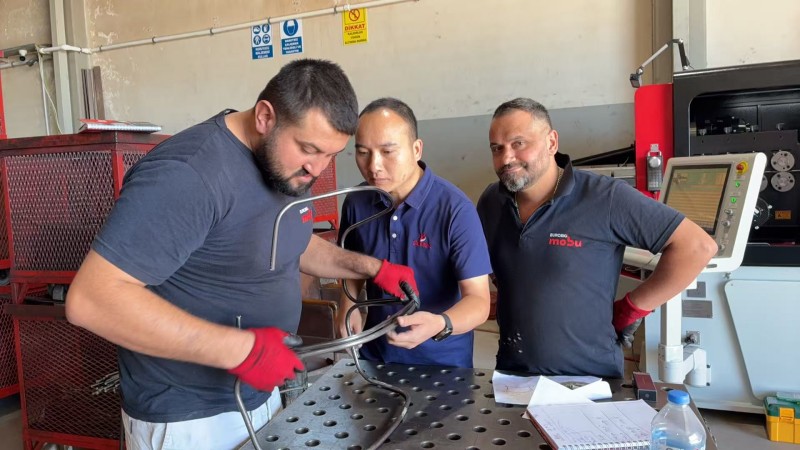
Cum a fost creat programul de sprijin pentru președinți?
Inginerii BELAN au împărțit geometria suportului scaunului în operațiuni individuale de alimentare și îndoire. Lungimea de alimentare, unghiul de îndoire, direcția spațială și secvența de operare au fost introduse în sistemul de control CNC.
După crearea programului inițial, fiecare mișcare era testată separat. Operatorii au observat poziția și direcția fiecărei curbe înainte de a rula întregul ciclu de producție.
Această metodă pas cu pas permitea operatorilor să confirme că secțiunile formate nu interferează cu structura mașinii sau cu uneltele de îndoire. De asemenea, îi ajuta să înțeleagă care linie de program corespundea fiecărei poziții pe produsul final.
Instruirea s-a concentrat pe interfața efectivă de programare aMașină de îndoire a capului rotativ. Angajații au învățat cum să introducă date, să revizuiască secvența de îndoire și să localizeze operația care necesita corectare.
De ce necesită primul eșantion compensarea parametrilor?
Sârma solidă de oțel produce o anumită cantitate de revenire după îndoire. Compensația necesară variază în funcție de rezistența materialului, diametrul firului, raza de îndoire și unghiul țintei.
După ce a fost produs primul eșantion, au fost verificate principalele dimensiuni și unghiurile de îndoire. Când era identificată o abatere, operația corespunzătoare de alimentare sau îndoire era ajustată în loc să se schimbe întregul program.
Eșantionul a fost produs și măsurat din nou după fiecare corecție de parametri. Prin acest proces, suportul scaunului a ajuns treptat la dimensiunile și forma generală necesare.
Parametrii confirmați au fost salvați în programul produsului. Acest lucru permite clientului să încarce datele stabilite atunci când sunt aceleașiCadru de scaun de 14mmeste programată pentru producție viitoare.
Angajații clienților au finalizat o configurare independentă
În prima etapă, inginerii BELAN au demonstrat întregul proces de operare. Angajații clientului începeau apoi să încarce materialul, să selecteze programul produsului și să opereze singuri mașina.
Când o dimensiune sau un unghi necesita corecție, angajații verificau proba și identificau pasul relevant al programului. Apoi au ajustat parametrul corespunzător și au produs un alt eșantion pentru inspecție.
Obiectivul instruirii de șapte zile nu a fost pur și simplu introducerea funcțiilor mașinii. Angajații erau așteptați să înțeleagă procesul de producție și să efectueze ajustări de bază ale produsului fără a se baza exclusiv pe inginerul BELAN.
Până la finalul antrenamentului înTurcia, operatorii puteau folosiMașină de îndoire a capului rotativ să fabrice suportul necesar pentru scaun și să facă corecții de bază ale programului.
Mentenanță de rutină pentru funcționare stabilă
Verificări înainte de pornirea mașinii
Înainte de a începe producția, operatorii trebuie să confirme starea uneltelor de îndoire, traiectoria firului, punctele de lubrifiere și zona de lucru. Uneltele și materialele neutilizate trebuie scoase din raza de mișcare a mașinii.
Inspecția în timpul producției
În timpul funcționării continue, angajații trebuie să observe dacă materialul se alimentează lin și dacă dimensiunile produsului rămân stabile. Zgomotul neobișnuit, vibrațiile sau uzura sculelor trebuie verificate înainte de continuarea producției.
Evidențe de curățenie și întreținere
Unitatea de îndreptare, mecanismul de alimentare, capul rotativ și uneltele de îndoire necesită curățare, inspecție și lubrifiere regulată. Înregistrările de întreținere îi ajută pe operatori să monitorizeze starea componentelor și să identifice modificările înainte ca acestea să afecteze calitatea produsului.
Suportul scaunului de 14mm a trecut acceptarea produsului
Înainte ca instruirea de șapte zile să fie finalizată, angajații clientului operau independent aparatul folosind programul confirmat. Suportul final al scaunului a fost verificat pentru profilul general, dimensiunile principale și pozițiile de îndoire.
Proba a îndeplinit cerințele de acceptare ale clientului. Rezultatul a confirmat că echipamentul a finalizat instalarea, punerea în funcțiune, instruirea operatorului și verificarea practică a produsului.
Angajații dobândiseră, de asemenea, abilitățile de bază necesare pentru operarea mașinilor, editarea programelor, corecția parametrilor și mentenanța de rutină. Aceasta a creat o bază practică pentru producția viitoare de susținere a scaunelor în fabrica clientului.
De la livrarea echipamentelor la producția independentă
Acceptarea produsului nu înseamnă sfârșitul unui proiect de echipament. Reprezintă momentul în care clientul începe să opereze și să gestioneze mașina independent.
BL-3D-51400 combină mai multe operații tridimensionale de îndoire într-un singur program de produs. Acest lucru ajută la reducerea diferențelor cauzate de poziționarea manuală repetată și procesele separate de îndoire.
Pentru producătorii de mobilier, valoarea de producție a unuiMașină de îndoire a capului rotativ nu se limitează la producerea unui singur eșantion acceptat. Eficiența tranziției, consistența produsului și capacitatea operatorului de a gestiona producția sunt la fel de importante.
Evaluează-ți proiectul de formare a sârmei cu BELAN
Dacă plănuiești un suport de scaun de grosime mare, un cadru de șa auto sau un produs complex de sârmă 3D, trimite BELAN desenele, specificațiile materialelor și cerințele de producție. Echipa noastră de inginerie poate evalua procesul de formare, modelul mașinii, testarea probelor și planul de instruire al operatorului. Contactează-ne pentru a discuta o soluție potrivităMașină de îndoire a capului rotativpentru proiectul tău.
BELAN Machinery, furnizorul tău expert de soluții de formare a sârmei pentru automobile.


