


Patru defecte reprezintă cea mai mare parte a fierului vechi la oricareMașină de îndoire a barelor colective: deriva unghiului, crăpături în acoperire, umflături interioare și zgârieturi la suprafață. Fiecare are o cauză rădăcină diferită, iar jumătate dintre ele încep înainte ca bara să ajungă la cotitură. Aceasta este lista de diagnostic pe care inginerii noștri o folosesc pe etajele clienților — răspunsuri scurte mai întâi, apoi verificările care le confirmă.
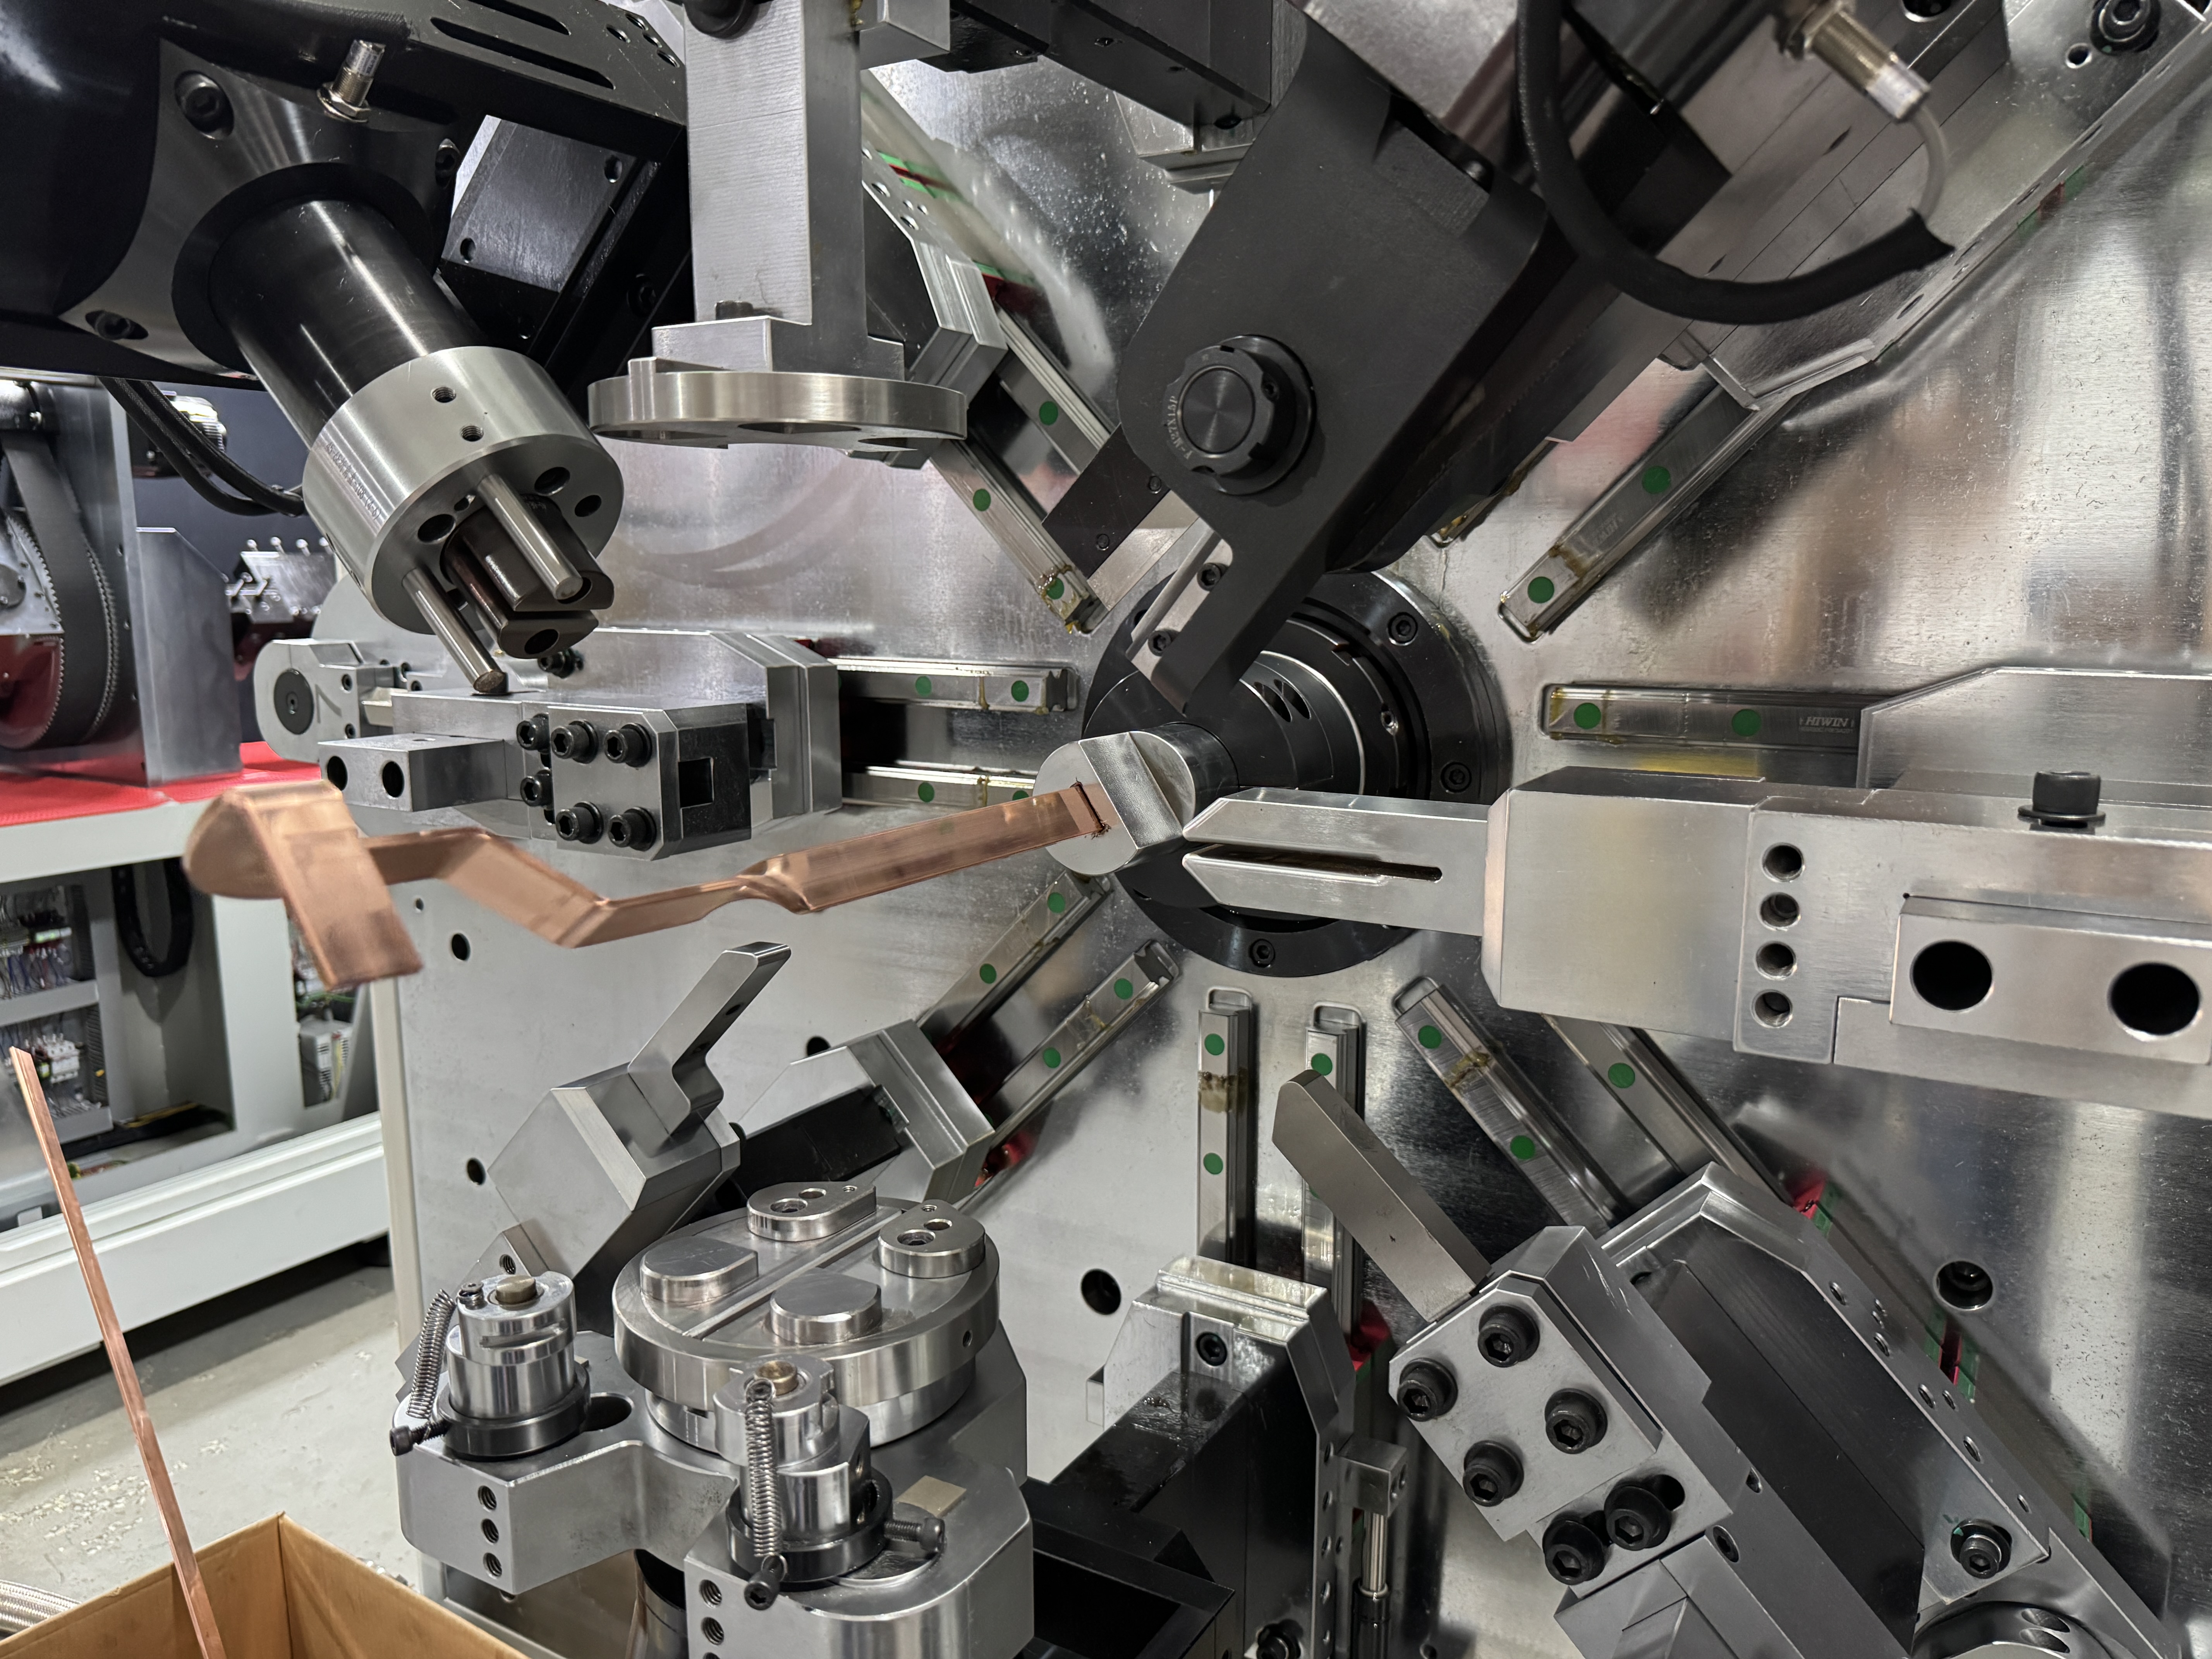
Jumătate din defecte încep înainte de curbă
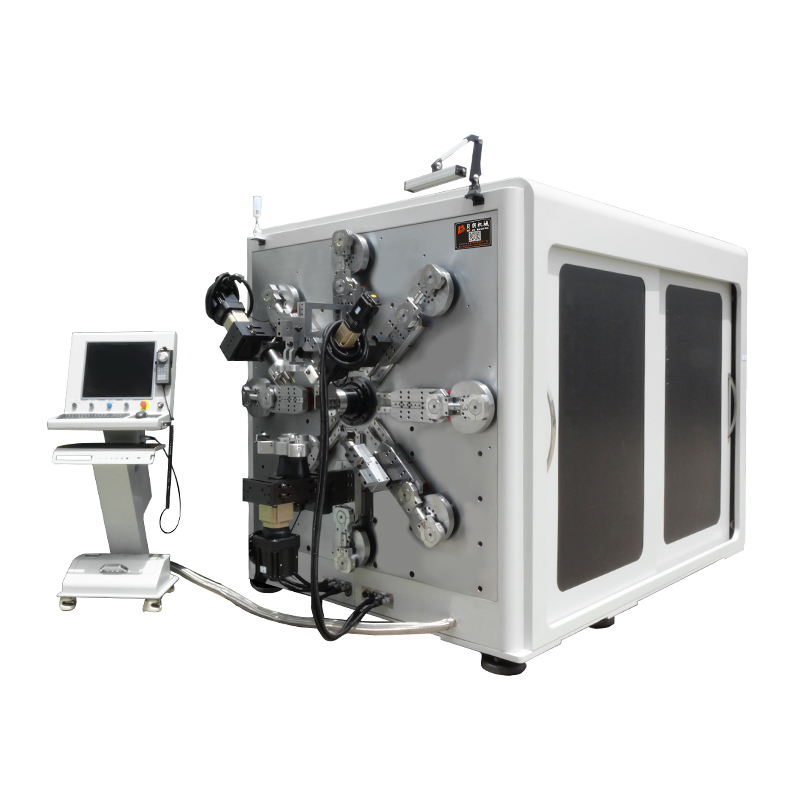
O regulă utilă înainte de detalii: în momentul în care o bară este introdusă în mașină, suprafața acesteia este fie protejată, fie deja deteriorată. Alimentația pe șenilă înfășoară bara pe o zonă largă de contact. Roțile cu role îl presează pe alocuri. Hrănitoarele cu cleme prind și eliberează. Aceste trei modele eșuează în moduri diferite, iar eșecul apare ulterior ca un defect care pare a fi o problemă de îndoire. De aceea, la fiecareMașină de îndoire a barelor colectiveconstruim, linia de alimentare este proiectată la fel de atent ca și capul de îndoire — TP-DL-45-6E de mai jos este un bun exemplu al configurației complete.
Defectul 1: Deriva unghiului după curbă
Răspuns scurt:Cuprul se recuperează elastic când presiunea se eliberează, astfel încât un 90° programat aterizează la 91–92°. Compensează prin supraîndoire și notează valoarea în raport cu temperarea, grosimea și direcția de îndoire.
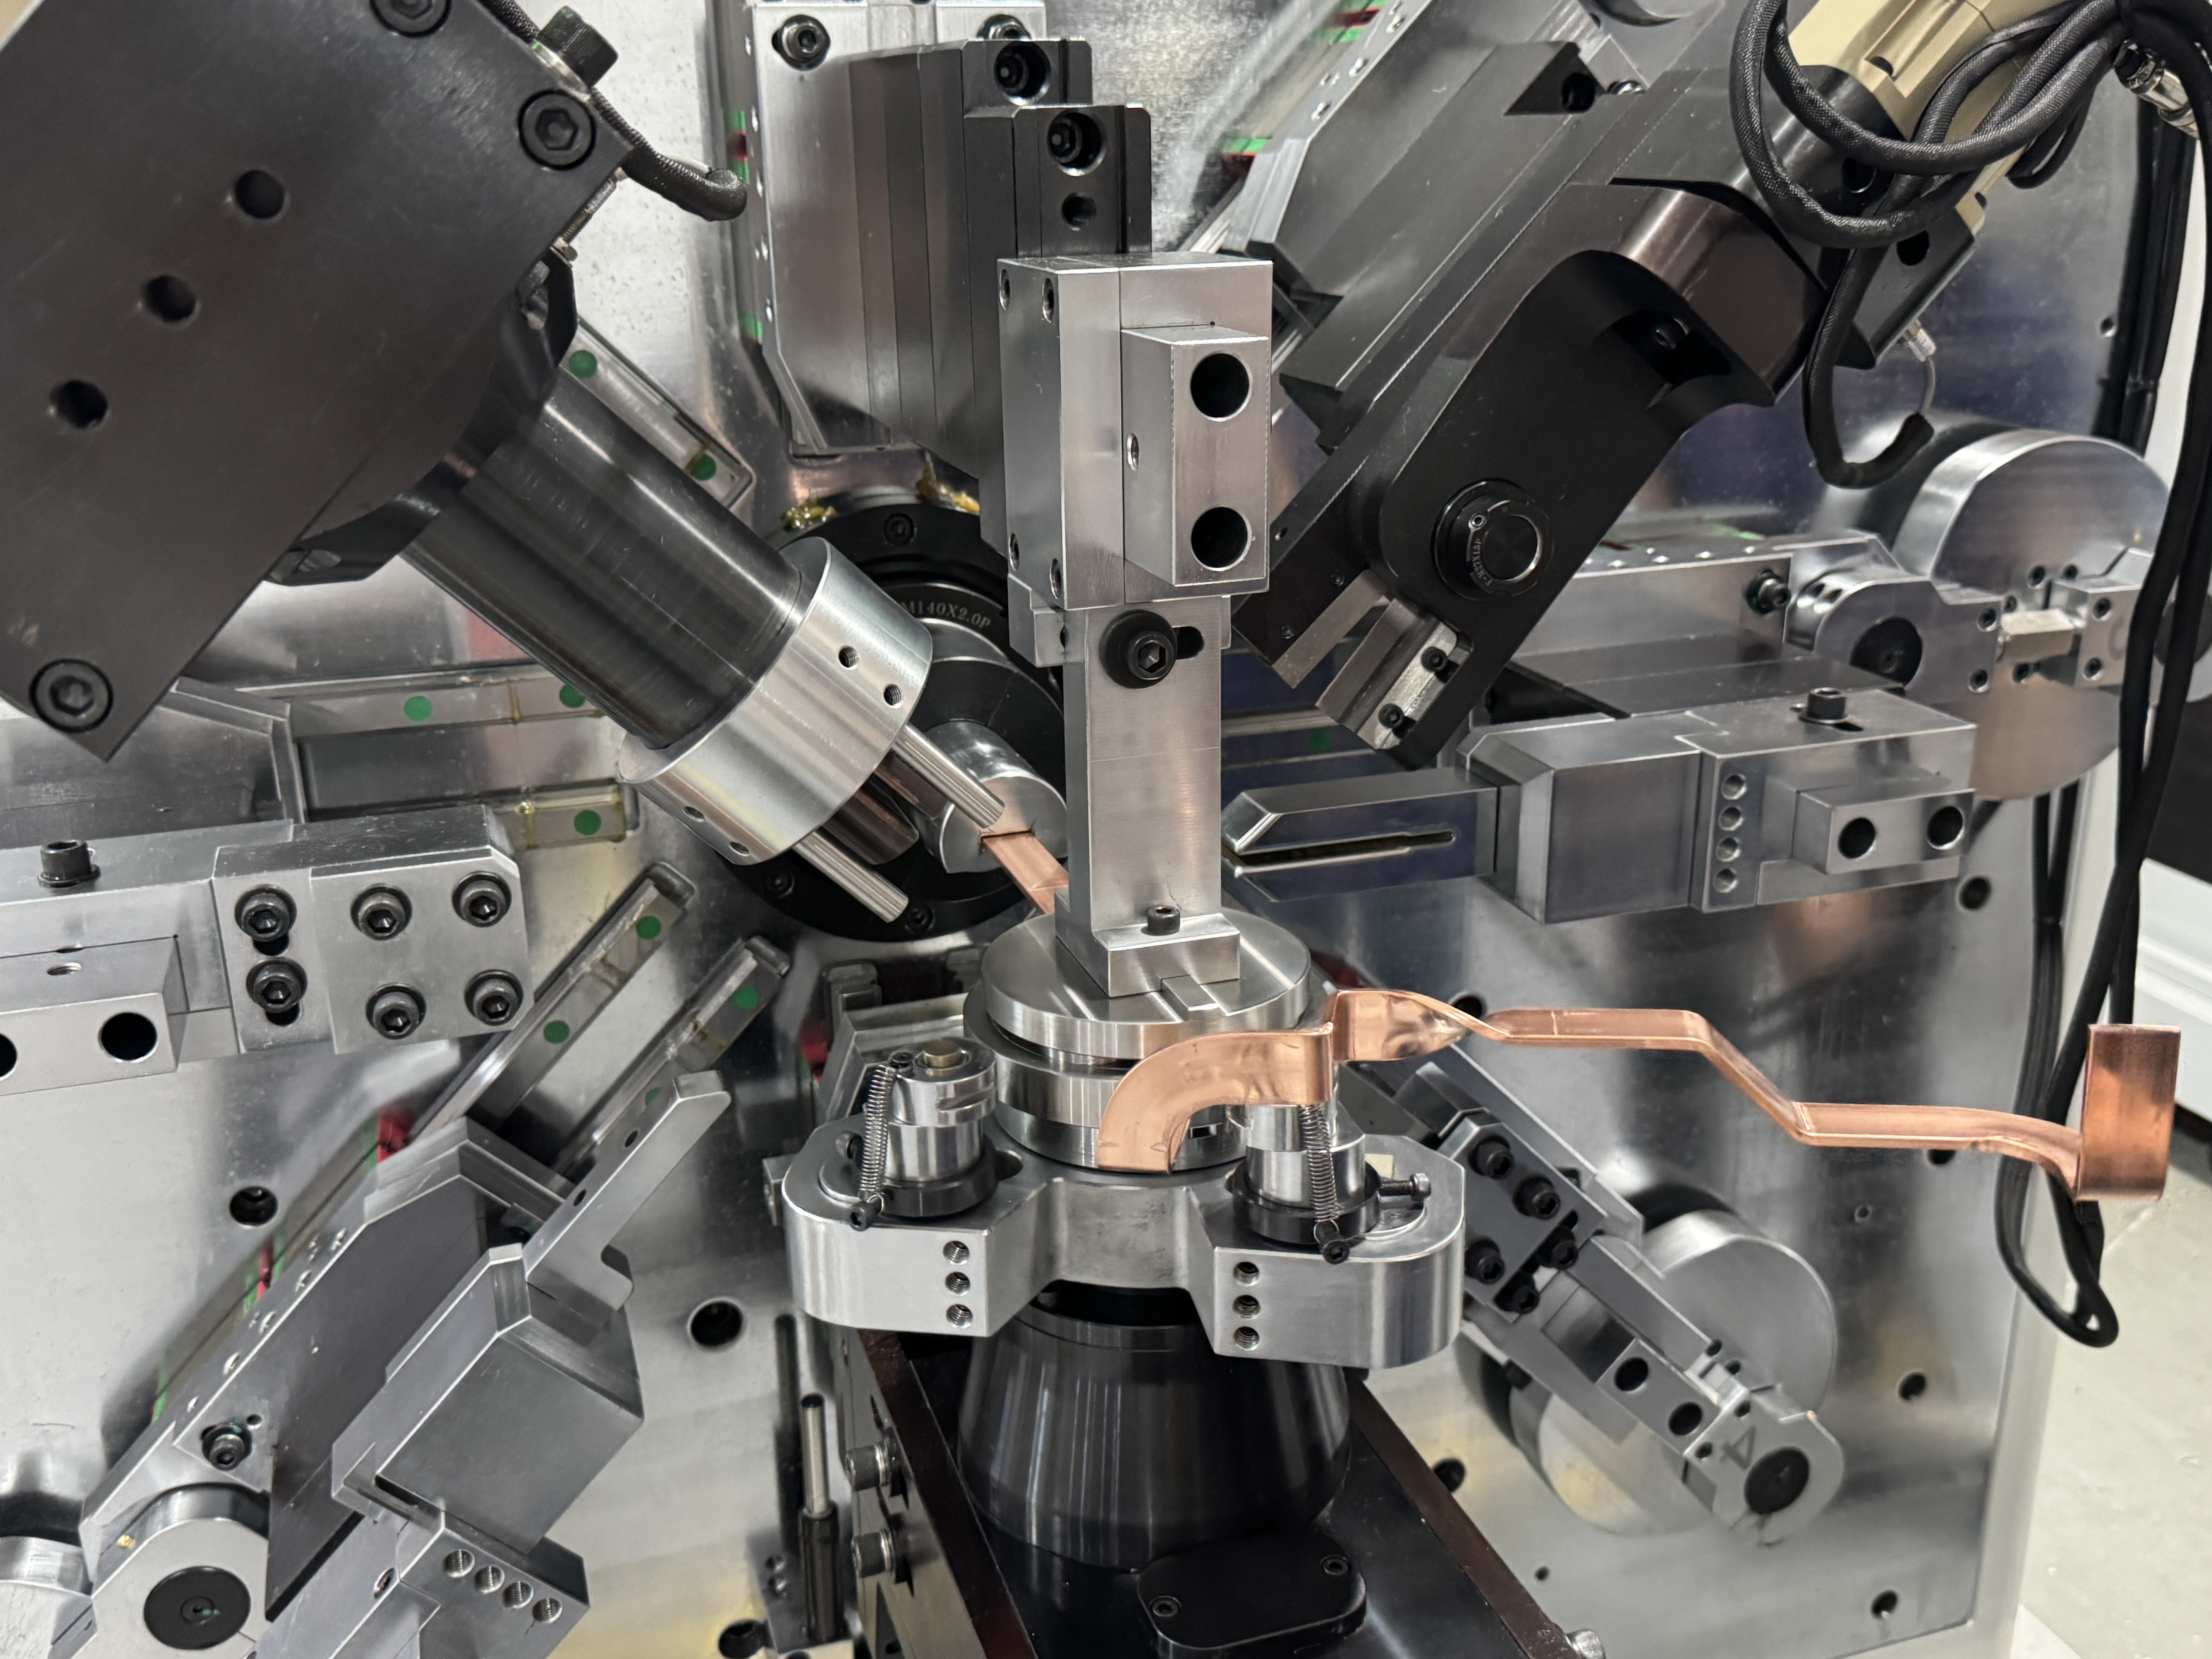
Bara moale sau recoasă se recuperează cel mai puțin; Bara trasă dur se recuperează cel mai mult și variază între loturile de fabrică. Grosimea contează deoarece o zonă de deformare mai adâncă se recuperează mai puțin previzibil. Și direcția contează — curbele plate rezistă mai bine decât cele verticale, motiv pentru care țintele de precizie publicate diferă (±0,1° plat, ±0,2° vertical).
Bifat:Îndoi o piesă de test la nominal, măsoară diferența, introduce-o ca compensație, verifică pe a doua piesă. Patru curbe, nu patruzeci. Dacă devierea revine la mijlocul schimbului, suspectează temperatura barei sau o schimbare semnificativă, nu programul.
Defectul 2: Crăpăturile stratului la raza exterioară
Răspuns scurt:stratul exterior este întins dincolo de ceea ce poate urma PVC, PA12 sau banda de mică. Fie raza este prea strânsă, fie stratul a ajuns la curbură rece și pre-deteriorat.
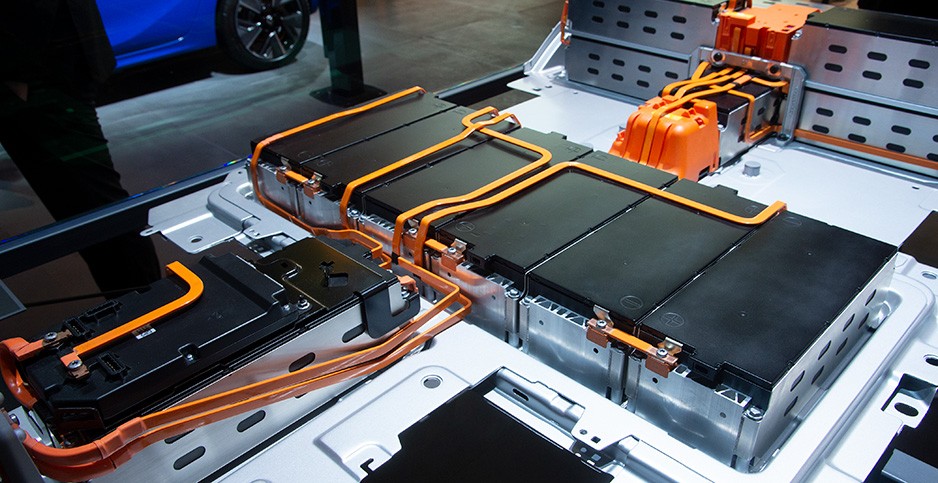
Două soluții, aplicate în ordine. În primul rând, geometria: păstrează raza interioară la o înmulțire de lățimea barei pentru curbele plate și o dată înmulțită cu grosimea barei pentru curbe verticale. În al doilea rând, temperatura: o unitate de preîncălzire de înaltă frecvență la priză încălzește bara chiar înainte de formare, ceea ce face stratul suficient de elastic pentru a se întinde în loc să se despice.
Bifat:Dacă crăpăturile apar doar la începuturile de dimineață sau în zilele reci, este preîncălzire. Dacă apar doar pe un singur desen, acesta este raza. Dacă urmează calea de alimentare ca linii paralele, nu este niciuna dintre ele — adică un defect de alimentare.
Defectul 3: Umflătură pe fața interioară
Răspuns scurt:cuprul deplasat împinge stratul incompresibil spre exterior pe raza interioară. Controlează-l cu rază, preîncălzește și — acolo unde desenul forțează o îndoitură strânsă — un pas de refacere cu șamă și cuptor.
Standardele de producție pentru bara PVC-mică funcționează la 1,6 mm pe o singură față pe curbe plate și 1,5 mm pe curbe verticale, în conformitate cu o toleranță industrială frecvent citată de 4 mm pe ambele părți. Când încă apare o coflătură, secvența este: shim din inox peste umflătură, clești de blocare pentru presiune, cuptor tunel la 100–130 °C timp de una până la două minute, apoi răcire cu ventilatorul. Inversarea ordinii — prinderea la rece sau încălzirea fără shim — schimbă o umflătură cu o zonă dezlipită.
Bifat:Apasă umflătura cu degetul mare. O umflătură moale și elastică se ridică și se va recupera cu căldură. O umflătură tare cu albire înseamnă că raza este deja prea strânsă pentru material.
Defectul 4: Zgârieturi și urme de roți
Răspuns scurt:Presiune de contact, nu forță de îndoire. Rolele cu încărcare punctuală, marginile de ghidaj ascuțite și șinele uzate lasă toate urme paralele cu direcția de alimentare la orice aparat de îndoire a barei de bară.
Bifat:Măsoară pasul de scratch în raport cu incrementul de alimentare. Semnele spațiate exact la pasul de alimentare provin de la feeder; zgârieturi neregulate provin de la ghidaje sau de la masa de ieșire. Pe bara acoperită, o singură plată pe roată poate dezlipi o margine întreagă peste o schimbare a vitezei.
Tabelul de diagnosticare rapidă
Păstrăm o versiune a acestei mese lipită cu bandă adezivă în interiorul ușii de protecție a fiecărei mașini de îndoire a barei colectoare care părăsește atelierul nostru:
| Simptom | Cauza cea mai probabilă | Prima verificare |
|---|---|---|
| Derivații unghiului cu 1–2° | Springback, compensare greșită | Schimbarea temperaturii și grosimii |
| Crăpături la raza exterioară | Raza este prea strânsă / strat rece | Raza de tragere, setarea preîncălzirii |
| Umflătura interioară peste specificație | Radius, aderență, bară rece | Regula razei, înregistrarea cuptorului |
| Zgârieturi paralele | Contact cu feeder-ul | Presiunea șinei, uzura roților |
| Semne doar la capetele ghidului | Margini de intrare/ieșire ghidate | Aliniamentul ghidului |
Ce înseamnă asta pentru linia ta
Niciunul dintre aceste patru defecte nu necesită un nou aparat pentru a fi diagnosticat. Trei dintre ele sunt decise de decoruri și condițiile materiale; Doar unul — deteriorarea cronică a stratului — indică de obicei designul de alimentare în sine. AMașină de îndoire a barelor colectiveCare își urmărește propriile motive de respingere după categorie va găsi cauza într-o săptămână. Unul care ia în calcul doar resturile va ajusta parametrul greșit luni de zile.
Dacă containerul tău de respingere are o categorie dominantă, trimite-i lui BELAN o fotografie cu defectul, desenul și lotul de materiale. Vom rula aceeași piesă pe mașina noastră de îndoire a barelor de bus, vom măsura rezultatul și vom trimite videoclipul cu parametrii care au rezolvat problema.
BELAN Machinery, furnizorul tău expert de soluții de formare a sârmei pentru automobile. Împărtășește-ți fotografiile cu defectele și specificațiile barei pentru o curbă de probă gratuită, cu piesa măsurată și setările procesului returnate.
Urmărești acum un defect încăpățânat?
Trimite-ne o poză cu respins, desenul și lotul tău de bar. Îl vom reproduce pe aparatul de potrivire, vom filma reparația și vom returna parametrii — fără costuri, fără obligații.

