


Când achiziționezi o mașină CNC de îndoire a barelor de protecție, califică separat raza de îndoire interioară pentru îndămpături plane și pe margini. Puteți specifica aceeași rază interioară finisată pentru ambele direcții dacă testele pe materialul cu intenție de producție arată că ambele curbe îndeplinesc desenul și se potrivesc ansamblului. Doar un eșantion flat wise îți oferă dovezi pentru curba flatwise. Pentru o curbă laterală, cereți propria probă și înregistrarea de măsurare înainte de a aproba uneltele.
Acest ghid se aplică barelor de colectare solide dreptunghiulare din cupru, cum ar fi legăturile din echipamentele de comutare și ansamblurile de distribuție a energiei electrice. Folosiți desenul piesei finite pentru a defini raza necesară, apoi folosiți îndușuri de probă pentru a evalua dacă furnizorul îl poate produce în mod constant.
Cum influențează direcția de îndoire decizia razei
FieWsă fie lățimea barei de cupru șiTgrosimea lui. Theraza interioară, sauR, se măsoară pe partea concavă a îndoirii finite după ce piesa este eliberată din sunelte.
| Ce să compari | Curbă plată | Cotitură cu margine |
|---|---|---|
| Cum se curbează bara | Dincolo de planul feței largi | În planul feței late |
| Dimensiunea secțiunii transversale de la interior la exterior a curbei | Grosimea, T | Lățime, W |
| Ce să verifici în partea de probă | Suprafața exterioară de îndoire, unghiul și raza finisată, precum și dimensiunile picioarelor | Marginea exterioară pentru crăpare, muchia interioară pentru deformare sau încurcare, unghiul și raza finisată, precum și răsucirea |
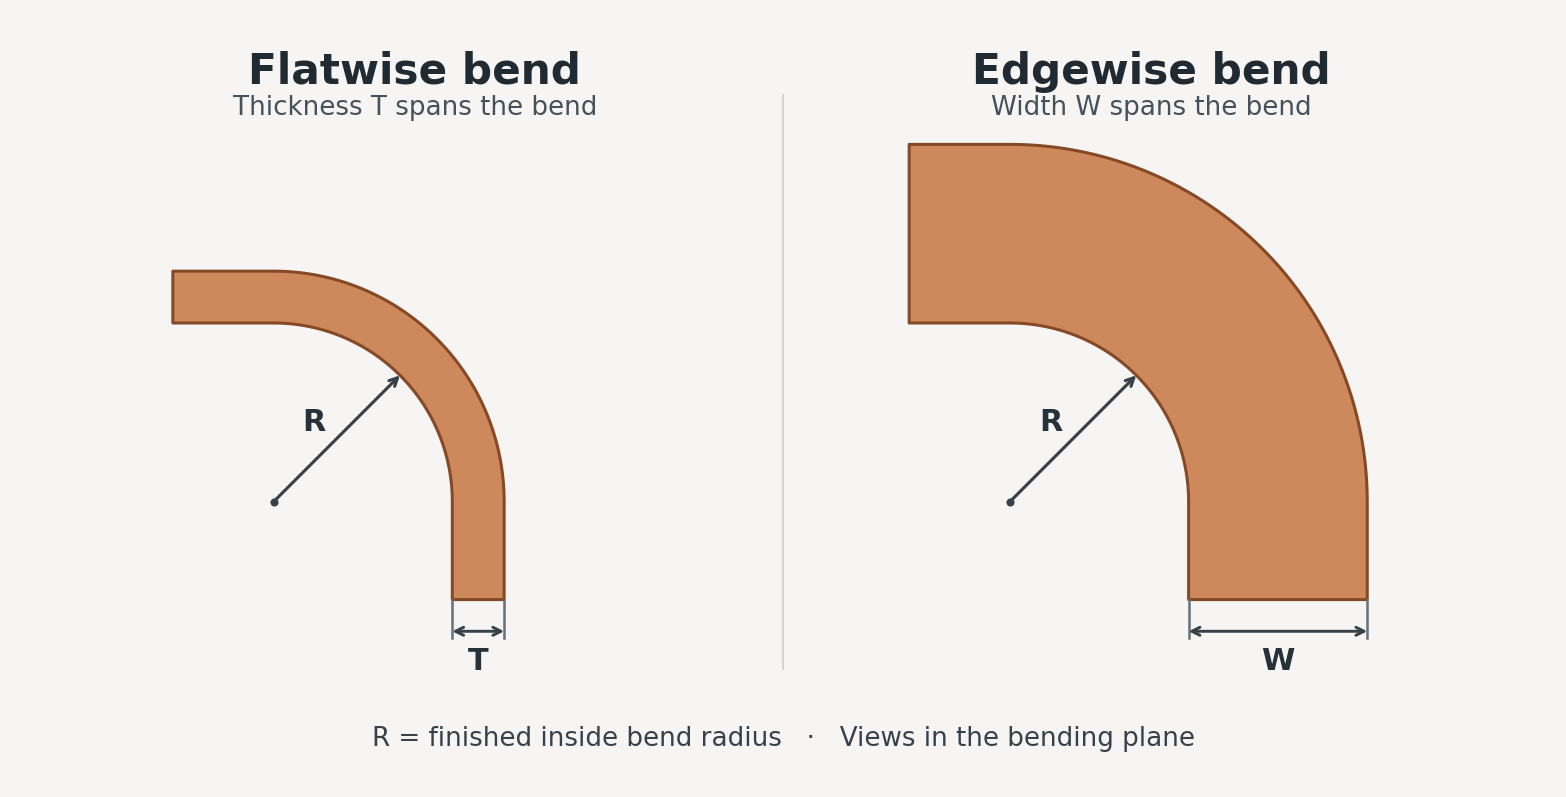
Pentru o30 mm lățime × 5 mm grosimebara, dimensiunea de la interior la exterior este de 5 mm într-o curbă plană și de 30 mm într-o cotitură laterală. La aceeași rază interioară, orientarea pe margine poate întinde materialul exterior mai mult deoarece curba acoperă dimensiunea mai largă. Exemplul ilustrează geometria. Raza realizabilă depinde în continuare de gradul și temperamentul cupru, secțiunea transversală, condiția marginii și utilaje. VeziBarele de colectare de cupru pentru comutatoare și panouri de control.
Cum să stabiliți raza minimă de curbă pentru piesa dumneavoastră
Începe cu raza pe care o poate acomoda ansamblul tău. Specificați gradul și temperamentul cupru, lățimea și grosimea, direcția de îndoire, raza interioară finisată și unghiul desenului. Marcați fețele de montare și centrele orificiilor în care controlează montarea ansamblului. Includeți orice cerințe de suprafață sau margine pe care furnizorul trebuie să le îndeplinească. Acolo unde spațiul disponibil permite, oferiți furnizorului o rază de doză acceptabilă astfel încât ingineria să poată evalua opțiunile de unelte.
Tabelele publicate cu raza de curbă pot ajuta la revizuirea inițială a desenului. Tabelul 6 din ghidul Asociației pentru Dezvoltarea Cuprului și al Institutului European al Cuprului, de exemplu, oferă îndrumări bazate pe grosime pentru cuprul cu conductivitate ridicată în temperaturi semi-dure sau dure. Tratează-l ca pe un punct de plecare în cadrul acelui domeniu material. Calificați o curbă laterală folosind lățimea reală, temperarea și utilajele și recalificați dacă designul se schimbă în aluminiu sau în material cu un alt strat sau izolație. VeziCupru pentru bare de distribuție, secțiunea 1.2.2.2.7 și Tabelul 6.
Ce să măsori într-un test de îndoire a furnizorului
- Folosește materialul pe care intenționezi să-l cumperi.Pentru o comparație comparabilă, fă bucăți de probă plate și marginii din același lot, cu aceeași gradare, temperare, secțiune transversală și condiție de muchie. Cereți furnizorului să identifice configurația mașinii și utilajele folosite pentru fiecare direcție.
- Înregistrează separat raza unelta și raza finală.Conveniți asupra unei metode potrivite toleranței de desenare, cum ar fi măsurarea profilului. După eliberarea piesei, măsoară raza interioară și unghiul final. Springback-ul este recuperarea elastică după eliberare. În cazul în care testul poate surprinde unghiul încărcat, înregistrează-l alături de unghiul eliberat. Înregistrați separat orice supraîndoire programată astfel încât cele două valori să poată fi interpretate corect.
- Verificați piesa completă în poziția sa de asamblare.Include o piesă cu intenție de producție, cu coburile și găurile reale. Folosiți referințele de desen pentru a verifica lungimile picioarelor, pozițiile orificiilor, alinierea feței de contact și răsucirea acolo unde este cazul. Montează piesa în corpul de inspecție fără să forțezi. Cădem de acord asupra modului în care furnizorul va documenta starea suprafeței și eventualele crăpături sau deformări.
- Sunt de acord cu cursa de acceptare.Înainte de a semna uneltele sau echipamentul, stabiliți cantitățile de probă, metodele de măsurare, toleranțele de trasare și ținta de timp de ciclu aplicabilă. Dacă intenționați să le verificați la testul de acceptare din fabrică (FAT), includeți în planul de testare curvatura critică pe margine și cea mai solicitantă piesă finisată.
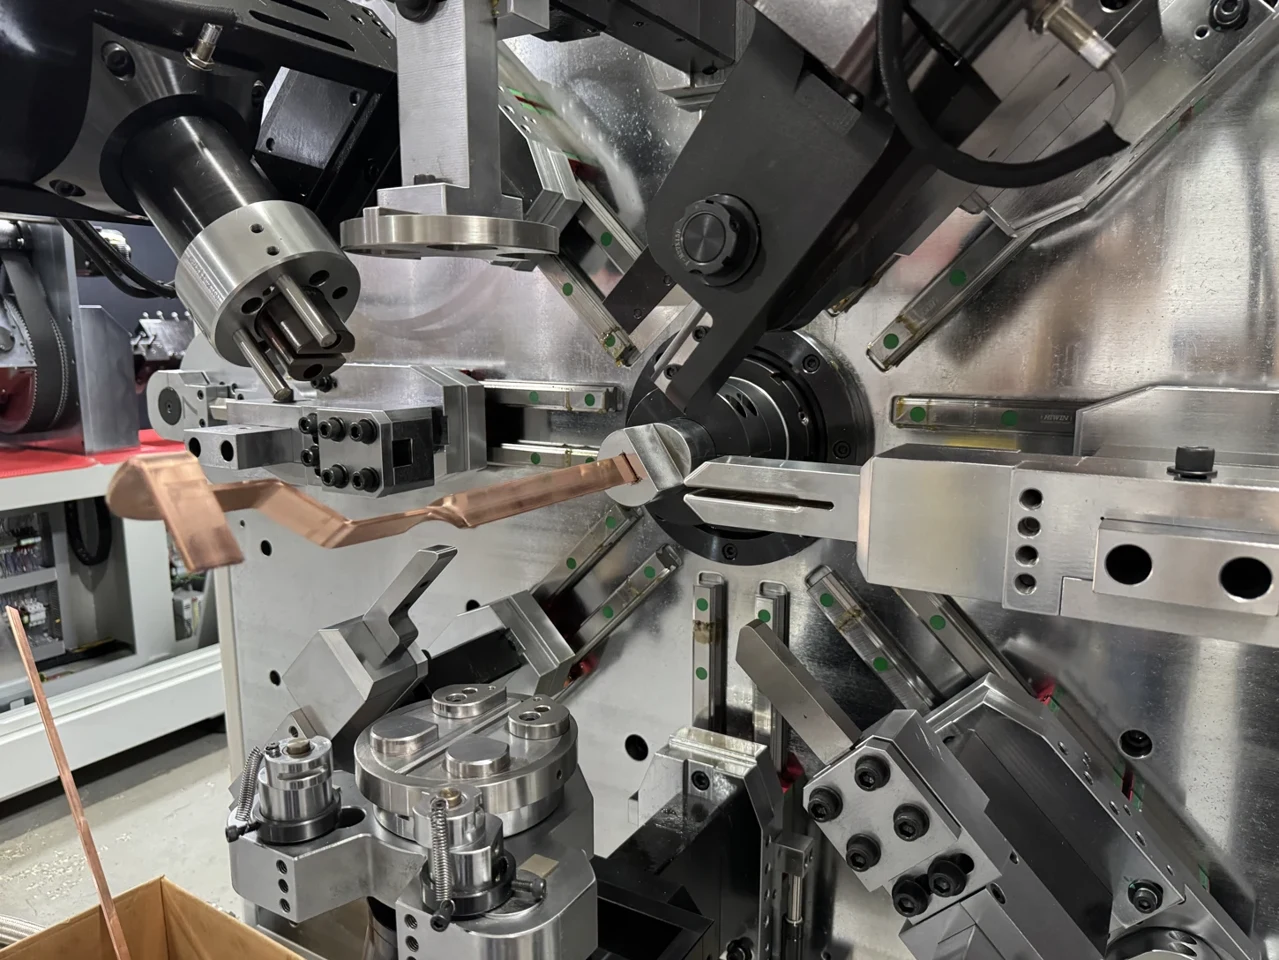
Dacă eșantionul pe margine cedează la raza specificată, revizuiți uneltele și întrebați dacă ansamblul poate accepta o rază interioară mai mare. Roagă proprietarul proiectului să aprobe orice modificare a desenului, apoi repetă testul în raport cu cerințele revizuite.
Verifică în același timp tolerarea de îndoire.Marginea de îndoire este lungimea atribuită porțiunii curbate atunci când se dezvoltă spațiul gol. Confirmați-o pentru fiecare direcție de îndoire folosind teste măsurate, astfel încât lungimea tăiată și găurile perforate să corespundă desenului final. Apoi verificați lungimea dezvoltată și pozițiile orificiilor pe o piesă completă. VeziExplicația Autodesk despre mesele de îndoire măsurate.
Folosiți desenul pentru a selecta o mașină BELAN
BELAN începe cu desenul piesei, materialul, secțiunea transversală, toleranțele și ieșirea planificată. De exemplu, BL-TP-50-7E listează o gamă de bare de cupru15–45 mm lățime și 1,0–7,0 mm grosime. Exemplarul de 30 × 5 mm se încadrează în acest interval, astfel încât aparatul poate fi selectat pentru revizuire. Ingineria trebuie în continuare să verifice raza solicitată, direcția de îndoire, sculajul și geometria piesei finisate.Specificații BL-TP-50-7E.
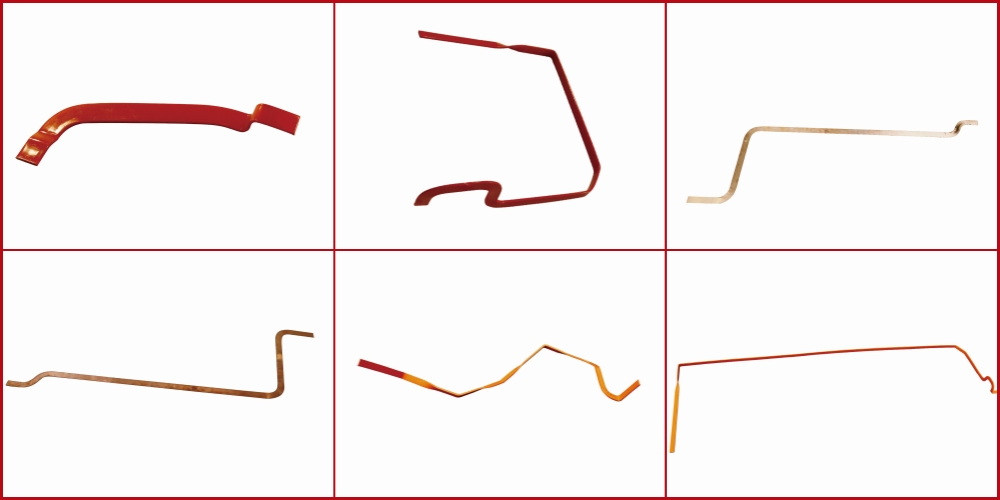
Pentru o evaluare a ofertei sau a unui exemplar, trimiteți BELAN revizuirea desenului, calitatea și temperamentul cupru, secțiunea transversală, direcțiile de îndoire, raza finisată și toleranțele unghiului și volumul de producție așteptat. Dacă potrivirea corpului de iluminat decide acceptarea, includeți un desen pentru corpul de iluminat sau referințele pentru asamblarea cheilor. Cere un test pentru piesa cea mai greu de modelat înainte de a finaliza echipamentul și uneltele.Mașini de îndoire a barelor de colectare BELAN și solicitări de oferte.


